
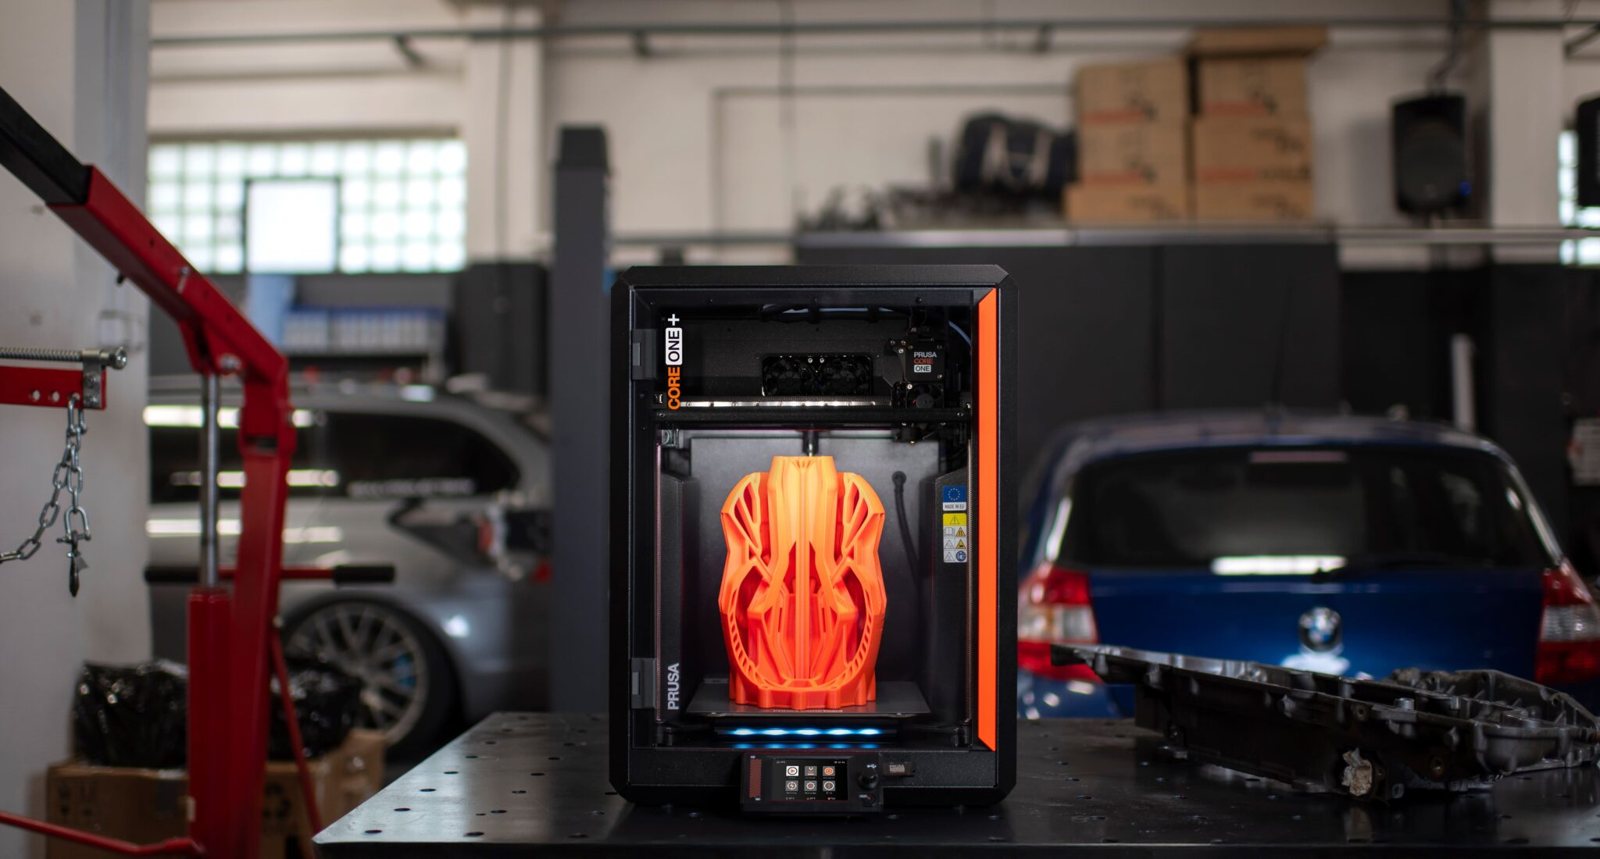
Выбор между FDM и фотополимерным принтером — это в первую очередь выбор материала: расплавленный пластик или жидкая светоотверждаемая смола. Технологии решают разные задачи: FDM выигрывает по цене, цвету и удобству, SLA/MSLA — по точности, гладкости поверхности и плотности детали. Разница видна и на этапе постобработки, и в требованиях к помещению и вентиляции.
Как устроены FDM и фотополимерная печать
Модель заранее нарезают на слои: оси X и Y задают координаты внутри слоя, ось Z поднимает сопло на один слой.
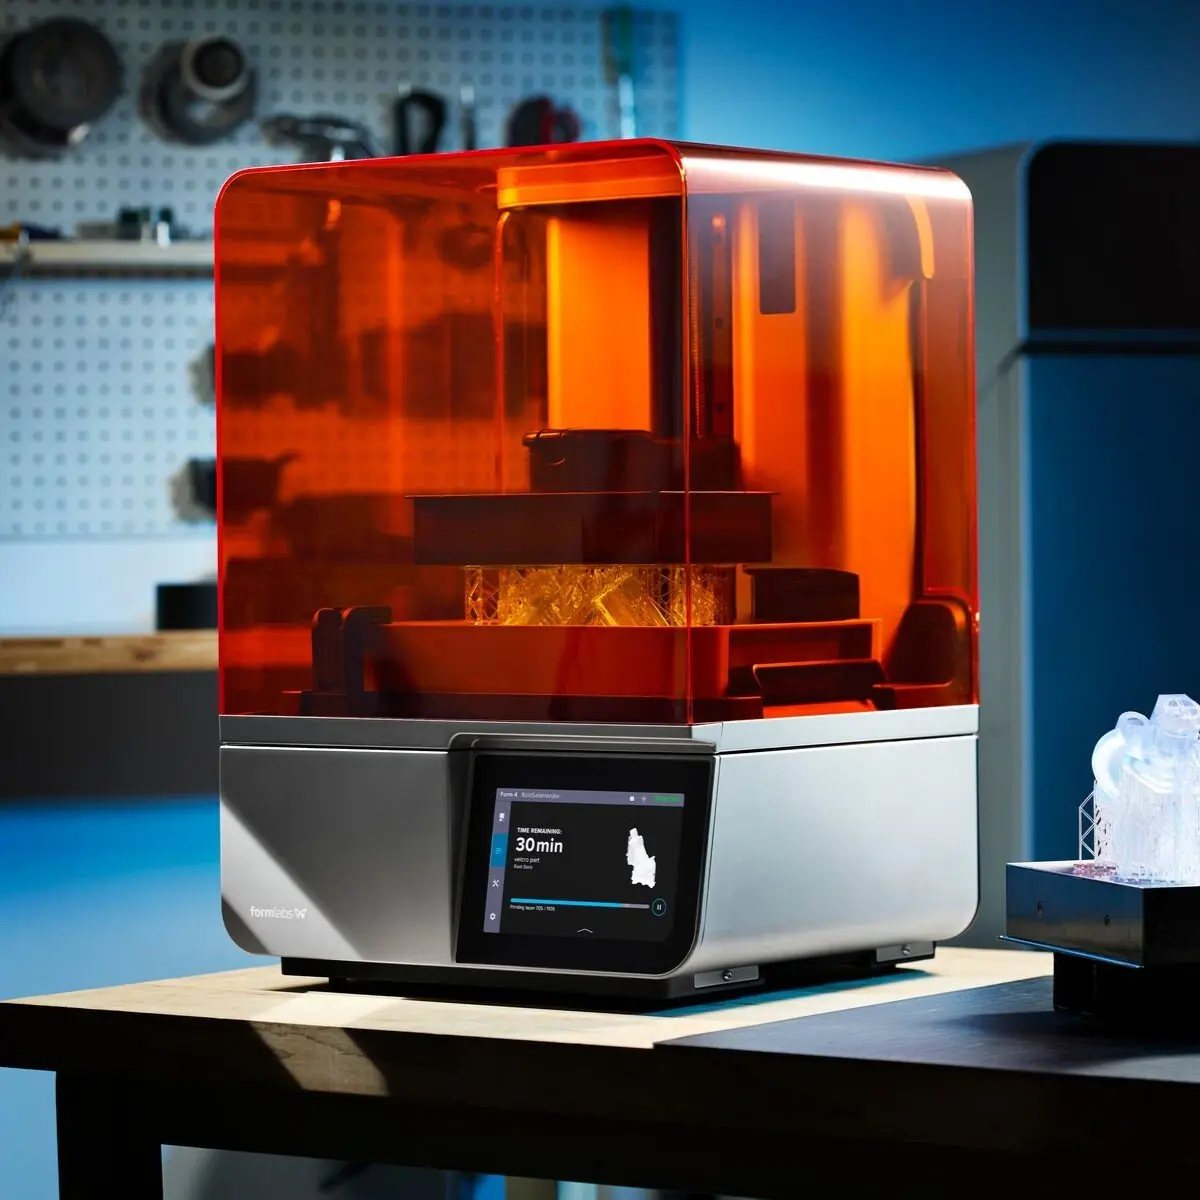
Фотополимерная печать работает с ванной, где фоточувствительная смола отверждается слой за слоем. В MSLA слой открывает полупрозрачная маска на LCD, а засвечивание ведёт UV LED: слой отверждается целиком, а XY-разрешение задаёт дисплей. В SLA луч рисует каждый слой постепенно, поэтому время растёт вместе с площадью. В DLP слой целиком отверждает цифровой проектор.
Сравнение по ключевым критериям
Выбор между технологиями удобнее делать не по одной цифре, а по набору параметров. Среди них объём деталей, материалы, число операций после печати и условия в мастерской.
| Критерий | FDM | Фотополимер (SLA/MSLA) | Источник |
|---|---|---|---|
| Рабочий объём | до 300 × 300 × 600 мм у desktop и benchtop-принтеров | до 353 × 196 × 350 мм у desktop и benchtop-принтеров | Formlabs |
| Точность и разрешение | Точность ниже, мелкие элементы ограничены размером сопла и поведением расплава | Высокая размерная точность, тонкие стенки и острые рёбра разрешаются увереннее | Formlabs |
| Материалы | Стандартные термопласты: ABS, PLA и их смеси | Смолы: стандартные, инженерные (ABS- и PP-подобные, эластичные, теплостойкие, жёстко армированные стеклом), литьевые, стоматологические и медицинские (биосовместимые) | Formlabs |
| Постобработка | Деталь готова к использованию сразу, промывка и отверждение не нужны | Промывка изопропиловым спиртом или фирменным раствором, затем отверждение под UV | Formlabs |
| Освоение | Небольшое обучение настройке печати, работе с принтером и финишной обработке; умеренное обучение обслуживанию; plug and play | Небольшое обучение настройке печати, обслуживанию, работе с машиной и финишной обработке | Formlabs |
| Требования к помещению | Кондиционируемое помещение или отдельная вентиляция для настольных машин; desktop и benchtop-машины подходят для офисного помещения | Мастерская с умеренными требованиями к площади для настольных систем | Formlabs |
По рабочему объёму FDM выигрывает по высоте: 600 мм против 350 мм у фотополимерных машин. По ширине преимущество у SLA, 353 мм против 300 мм.
Материальная база у фотополимерной печати шире. В SLA доступны литьевые, стоматологические и биосовместимые смолы, которых нет среди стандартных термопластов FDM.
Для FDM Formlabs указывает кондиционируемое помещение или отдельную вентиляцию для настольных машин. Для SLA указана мастерская с умеренными требованиями к площади для настольных систем. По данным Formlabs, FDM-принтеры названы plug and play. Для SLA указано небольшое обучение настройке печати, обслуживанию, работе с машиной и финишной обработке.
Точность, разрешение и качество поверхности
По данным Formlabs, Form 4 и Form 4L держат размерные допуски ±0,15% на элементах 1–30 мм с нижним пределом ±0,02 мм. На элементах 81–150 мм допуск составляет ±0,3% при нижнем пределе ±0,15 мм. Dorman Products получил на Form 3L допуск 0,025 мм на печатных шаблонах для контроля качества. Дополнительная механическая обработка не требовалась.
Formlabs ссылается на независимый тест, по результатам которого Form 4 показала 98,7% успешных печатей. Методику испытаний компания выложила отдельным white paper.
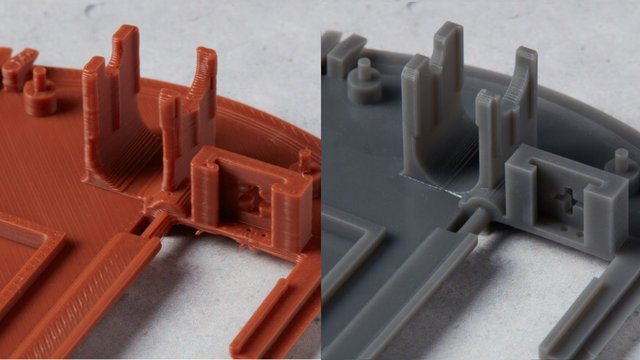
В базе знаний Prusa указано, что минимальная высота слоя при vat polymerization лежит в диапазоне 25–100 мкм. Это относится к SLA и MSLA. Слои у таких деталей почти не видны глазом, поверхность получается практически идеально гладкой. У MSLA-принтеров XY-разрешение фиксировано разрешением LCD-экрана.
По оценке Formlabs, детали SLA выходят из принтера с гладкой полуматовой поверхностью. FDM-детали показывают видимые линии слоя, особенно на кривых участках, и требуют долгой шлифовки. SLA даёт полностью плотные изотропные детали, водонепроницаемые по сути. В FDM-деталях остаются микропустоты даже при заполнении 100%.
Постобработка смоляной детали: промывка и отверждение
Деталь из фотополимерной смолы выходит из принтера липкой и мягкой: на поверхности остаётся неотверждённая смола. В базе знаний Prusa поэтому рекомендуют промыть изделие изопропиловым спиртом и дополнительно отвердить под UV-светом. У FDM такой цикл не нужен. Деталь сразу готова к работе.
- Промойте деталь изопропиловым спиртом (IPA) либо фирменным раствором Formlabs Resin Washing Solution. По инструкции Formlabs это обязательный шаг для всех отпечатков из смолы.
- Тщательно удалить остатки смолы с поверхности, иначе она продолжит оставаться липкой и мягкой.
- Отвердить деталь под UV-светом и нагревом. По данным Formlabs, такая обработка нужна для достижения финальной прочности или биосовместимости.
У Prusa для автоматизации цикла есть Curing and Washing Machine (CW1S). Это дополнительный аксессуар для Original Prusa SL1S Speed, который моет, сушит и отверждает деталь.
В FDM постобработка сводится к снятию поддержек и шлифовке поверхности. По оценке Formlabs, снятие поддержек бывает трудным, а гладкая поверхность требует долгой ручной шлифовки.
Смола, безопасность и вентиляция дома
База знаний Prusa называет токсичность жидких смол одним из главных недостатков SLA-печати. Смола не должна попадать на кожу, а пары следует по возможности не вдыхать. Помещение для SLA выбирают с учётом вентиляции: пары смолы токсичны, а пары IPA горючи. По данным Formlabs, IPA не подходит для домов и школ с малыми детьми.
По данным Formlabs, изопропиловый спирт (IPA) отлично отмывает детали от смолы, но у него есть запах, а пары горючие. Поэтому IPA плохо подходит для помещений вроде дома или школы, где есть маленькие дети. Фирменный Formlabs Resin Washing Solution служит негорючим аналогом IPA для той же промывки.
Размещение техники различается.
У FDM такого этапа нет вовсе: по данным Formlabs, деталь выходит из принтера готовой к работе, без промывки и отверждения.
Материалы, цена за килограмм и цвет
Материал обходится в FDM дешевле. По ценам на сайте Formlabs, филамент стоит от $20 до $50 за килограмм. Смола для SLA начинается примерно с $50 за килограмм и поднимается выше в зависимости от типа и качества. Formlabs отмечает, что для проектов с большим расходом материала FDM экономнее. Детали FDM редко печатаются со сплошным заполнением, поэтому их можно делать частично полыми.
FDM печатает стандартными термопластами: ABS, PLA и их смесями. В базе знаний Prusa филамент поставляется на катушках диаметром 1,75 мм, иногда 2,85 мм. По данным Formlabs, SLA печатает термореактивными пластиками. Среди них стандартные, инженерные, литьевые, стоматологические и биосовместимые.
У FDM отдельное преимущество: широкая палитра цветов. По данным Formlabs, PLA выпускается в огромном количестве цветов. Бывает многоцветным, с покрытиями silk и matte и даже glow-in-the-dark. Во многих случаях это избавляет от покраски детали.
Смолы цветом беднее: фотореактивные компоненты чувствительны к концентрации пигмента, поэтому число оттенков ограничено. Детали из смолы красят и покрывают, а отдельные продукты позволяют смешать собственную смолу с нужным пигментом.
Частые вопросы
Чем фотополимерный принтер отличается от FDM?
Фотополимерный SLA-принтер отверждает жидкую смолу светом слой за слоем. FDM плавит полимер и выдавливает его через сопло. Так описывает типы принтеров база знаний Prusa. По оценке Formlabs, детали FDM выходят из принтера готовыми к работе, тогда как SLA требует отмывки и отверждения под УФ.
Что точнее печатает: смола или пластик?
Точнее печатает смола: SLA даёт более гладкую поверхность, полностью плотные детали и высокую размерную точность. По сравнению с FDM это преимущество, считает Formlabs. На Form 4 допуск составляет ±0,15% на элементах 1–30 мм при нижнем пределе ±0,02 мм. На элементах 81–150 мм допуск равен ±0,3% при нижнем пределе ±0,15 мм.
Нужна ли вентиляция для смоляного принтера?
Да, для смоляной печати нужна осторожность с вентиляцией. В базе знаний Prusa указано, что нужно избегать вдыхания паров смолы и не допускать её попадания на кожу. По данным Formlabs, пары изопропилового спирта для отмывки горючи и имеют резкий запах. Поэтому для домов и школ с малыми детьми подходит альтернатива: негорючий Formlabs Resin Washing Solution.
Какой принтер проще для новичка?
По данным Formlabs, FDM-принтеры легче освоить и дешевле в эксплуатации. Сравнение обучения выглядит так: для FDM — небольшое обучение настройке печати, работе с машиной и финишной обработке; для SLA — небольшое обучение настройке печати, обслуживанию, работе с машиной и финишной обработке. При этом SLA-детали после печати нужно отмывать изопропиловым спиртом и отверждать под УФ, как отмечает база знаний Prusa.
Главное по темеКакой 3D-принтер купить для дома: модели по бюджету и задачам