
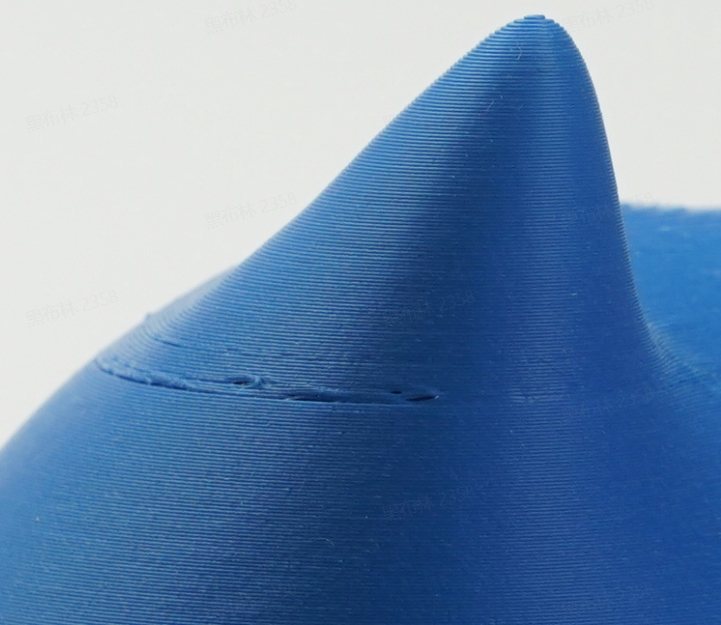
Недоэкструзия означает, что принтер выдавливает меньше пластика, чем нужно. В руководстве Bambu Lab её делят на глобальную (линии на всей модели редкие) и локальную (редкие линии в отдельных местах). Источник называет три группы причин, разберём каждую.
Сопротивление на пути пластика
Любое препятствие от катушки до сопла снижает подачу. В Wiki перечислены четыре типовые ситуации. Катушка не раскручивается свободно или пластик запутан: устранить помеху и перепечатать. В PTFE-трубке посторонние предметы, локальные заломы или износ: извлечь посторонние предметы, затем отремонтировать или заменить трубку. Шестерни экструдера забиты или повреждены: почистить или заменить. Внутренний канал сопла засорился (часто после длинных печатей или филаментов с волокном): прочистить сопло или поставить новое.
Недостаточный объём подачи
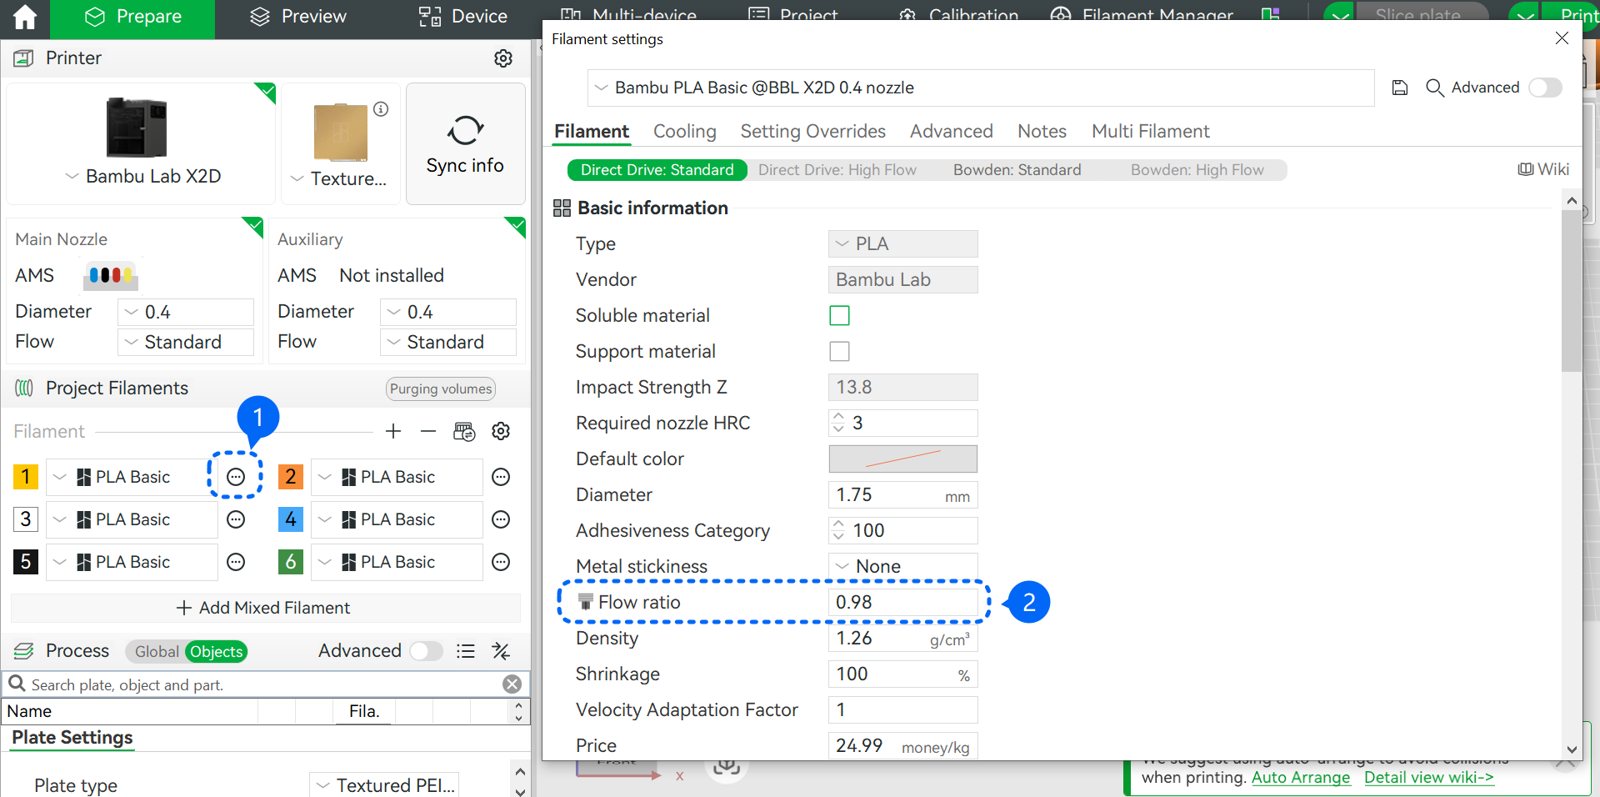
Вторая группа причин: принтер в принципе не успевает продавить нужный объём. Здесь Wiki выделяет три подпункта. Скорость плавления низкая: пластик не успевает расплавиться под текущую скорость печати — слегка поднять температуру сопла или снизить скорость. Для режима высокой скорости (Rage Mode) Bambu Lab советуют поднимать температуру примерно на 10 °C. Для сторонних филаментов, которые могут не поддерживать высокую скорость, в слайсере выбирают профиль Generic с более низкой скоростью. Сопло засорено: прочистить или заменить. Коэффициент потока (flow ratio) занижен: если недоэкструзия видна по всей модели, имеет смысл немного поднять flow ratio в слайсере. Для оригинальных филаментов Bambu Lab рекомендует оставлять значение по умолчанию и не менять его произвольно.
Pressure advance: углы и переходные точки
Третья группа, неверный pressure advance. Если тонкие места появляются только на углах модели, дело в калибровке потока. Калибровка потока подбирает компенсацию подачи при разгоне и торможении печатающей головки, чтобы линии оставались одинаковыми по толщине. Неверное значение приводит к избытку или нехватке пластика именно в точках смены скорости. Для P1P и серии X1 в Wiki приведён отдельный порядок калибровки динамики потока.
Что сделать владельцу принтера
Начните с простого: проверьте катушку и трубку, осмотрите шестерни экструдера и сопло. Затем сверьте скорость печати и температуру, для стороннего пластика переключитесь на профиль Generic. Дальше посмотрите flow ratio и при необходимости поднимите его. Если недоэкструзия появляется только на углах, запустите калибровку потока. Если после этого проблема остаётся, в Wiki советуют собрать свежие логи принтера и фото и отправить запрос в поддержку Bambu Lab.