
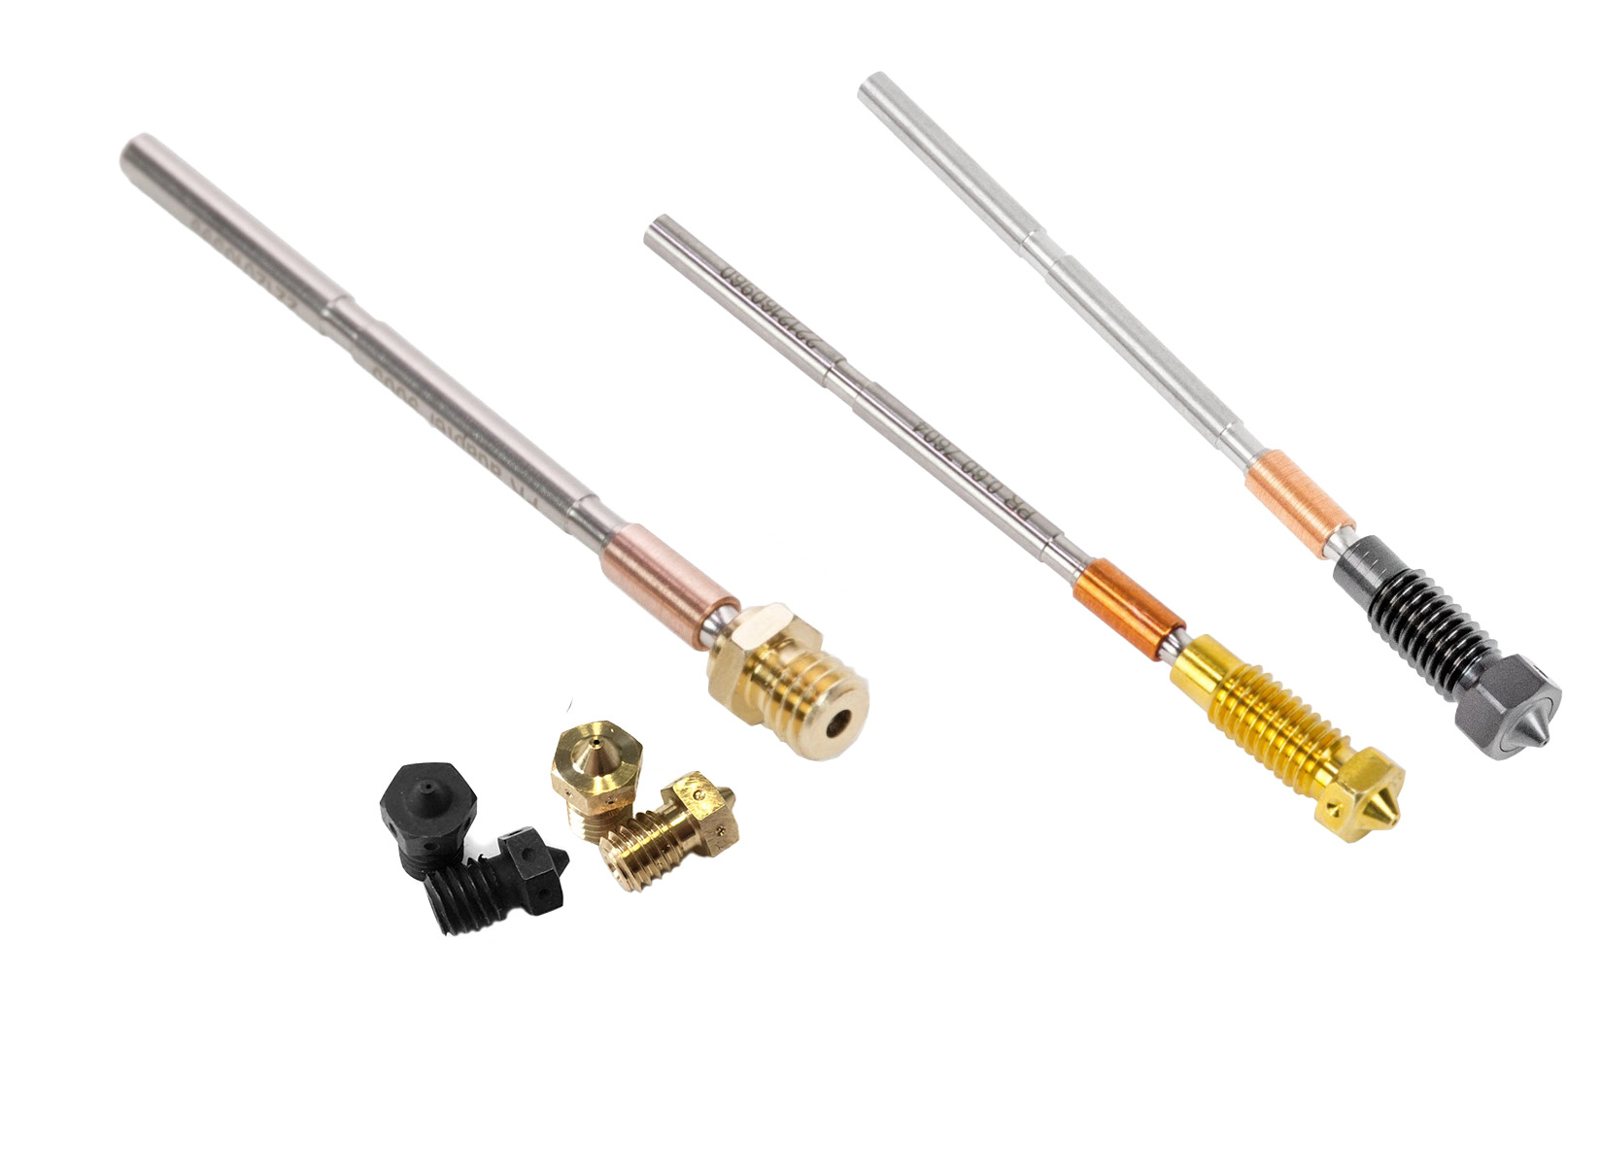
Сопло — узкое место, через которое расплавленный пластик попадает на стол. От диаметра сопла зависят высота слоя, скорость печати и точность, от материала — стойкость к износу. Разбираем, какие размеры выпускают, под какой пластик какой материал нужен, как прочистить сопло по шагам и в какой момент менять его.
Стандартный диаметр и четыре основных размера
Диаметр сопла — это диаметр выходного отверстия на кончике. Именно он задаёт ширину выдавленного пластика и служит главным фактором, определяющим точность печати, высоту слоя и скорость, отмечает Bambu Lab Wiki.
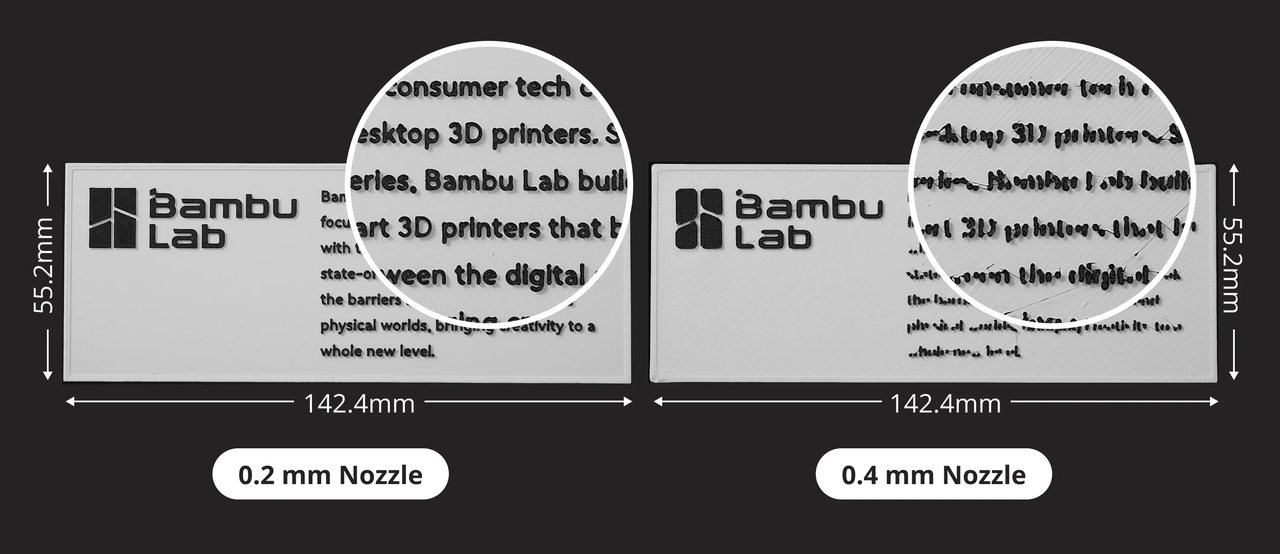
По данным Bambu Lab, типичные диаметры сопел — 0,2 мм, 0,4 мм, 0,6 мм и 0,8 мм. В базе знаний Prusa среди доступных размеров названы 0,25 мм и 0,6 мм.
У размеров сопел есть свои недостатки: у 0.2 мм высокий риск засора, у 0.8 мм низкая точность.
| Диаметр | Для чего | Высота слоя | Источник |
|---|---|---|---|
| 0,2 мм | Миниатюры, украшения, прототипы с высокой точностью | 0,05–0,12 мм (25–60% диаметра) | Bambu Lab Wiki |
| 0,4 мм | Универсальные задачи: корпуса, кронштейны, бытовые изделия, прототипы | 0,1–0,3 мм (25–75% диаметра), обычно 0,2 мм | Bambu Lab Wiki |
| 0,6 мм | Быстрое прототипирование, большие модели, функциональные детали | 0,15–0,45 мм (25–75% диаметра), обычно 0,3–0,4 мм | Bambu Lab Wiki |
| 0,8 мм | Крупные прототипы, конструктивные детали, ваза-режим | 0,2–0,6 мм (25–75% диаметра), обычно 0,4–0,5 мм | Bambu Lab Wiki |
Как подобрать диаметр под задачу и пластик
С фиброармированными пластиками диаметр 0,4 мм даёт умеренный риск засора, поэтому Bambu Lab рекомендует для них большие диаметры.
В базе знаний Prusa отмечено другое: латунное сопло быстро изнашивается на абразивных пластиках, поэтому для таких задач выпускаются износостойкие сопла. В процедуре Bambu Lab для A1 и A1 mini отмечено, что крупные сопла засоряются реже: для 0.2 мм шаги приходится повторять несколько раз, а сопла 0,4 мм и выше засоряются редко.
Материал сопла: латунь, закалённая сталь, нержавейка
По данным Prusa, FFF-принтеры комплектуются латунными соплами. По данным Prusa Knowledge Base, латунь отлично проводит тепло и достаточно прочна, чтобы печатать большинство распространённых пластиков.
Стандартное сопло для FFF-принтера Prusa — это латунное сопло диаметром 0.4 мм под пластик 1.75 мм. В базе знаний Prusa указано, что на штатное место подходит практически любое E3D-совместимое сопло под филамент 1,75 мм, включая закалённые стальные под абразивные пластики.
Закалённая сталь подходит для пластиков с твёрдыми частицами. По Bambu Lab Wiki, этот материал твёрже нержавейки и превосходит её по износостойкости. Сопла из него рекомендуют для абразивных пластиков с жёсткими наполнителями: PA-CF, PLA-CF, PETG-CF, пластик со свечением в темноте и древесный.
По Bambu Lab Wiki, нержавейка обладает высокой термостойкостью и коррозионной стойкостью и остаётся недорогим решением. Под неё подходят обычные неабразивные пластики без волокон и частиц: PLA, ABS, ASA, PETG, TPU, PVA. Bambu Lab выпускает сопла из нержавейки и из закалённой стали.
| Материал | Пластики | Особенности и износ | Источник |
|---|---|---|---|
| Латунь | Большинство распространённых пластиков | Отличная теплопроводность и достаточная прочность; на абразивных пластиках изнашивается быстро | Prusa Knowledge Base |
| Закалённая сталь | PA-CF, PLA-CF, PETG-CF, пластик со свечением в темноте, древесный | Твёрже нержавейки, износостойкость выше; рассчитана на абразивы с твёрдыми частицами | Bambu Lab Wiki |
| Нержавейка | PLA, ABS, ASA, PETG, TPU, PVA — пластики без волокон и частиц | Высокая термостойкость, стойкость к коррозии, недорогое решение | Bambu Lab Wiki |
Из чего состоит сопло и какие типы ставят на принтеры
Bambu Lab называет сопло ядром печатающей головки: по Bambu Lab Wiki, nozzle, он же хотэнд, находится в печатающей головке, нагревает пластик до заданной температуры, переводит его в жидкое состояние, и расплав укладывается тонкими слоями в модель.
- Холодный конец (Cold End) держит пластик твёрдым до зоны плавления и не даёт ему размягчиться раньше времени. Слева от него стоит отдельный вентилятор охлаждения, снижающий риск засора.
- Hot End в Bambu Wiki — это зона нагрева, где пластик плавится перед выдавливанием.
- Терморазрыв (Thermal Break) — это деталь из титанового сплава, разделяющая нагретую и холодную части. Она удерживает тепло в зоне плавления и не пускает его вверх по хотэнду.
У Prusa используются сопла Prusa Nozzle и E3D V6, а переходник Nextruder V6 Nozzle Adapter позволяет ставить сопла E3D V6 на принтеры с Nextruder.
E3D V6 и совместимые с ним сопла применяются на MK3.5/S, MK3/S/+, MINI/+, MK2.5/S, MK2/S и более ранних моделях. Это широко распространённый стандарт. Пластик подводится в терморазрыв через PTFE-трубку, а сопло затягивают в горячем виде, чтобы обеспечить герметичность и избежать утечки пластика.
Prusa Nozzle рассчитан на принтеры с экструдером Nextruder: CORE One, XL, MK4/S, MK3.9/S. Он сделан под холодную быструю замену и выпускается в разных материалах и диаметрах.
У Prusa есть отдельные инструкции по установке адаптера для CORE One, MK4S, MK3.9S, MK4, MK3.9 и XL, для одноголовой и многоинструментной версий.
Чистка сопла по шагам: процедура Bambu Lab
Засор хотэнда на A1 и A1 mini устраняют по процедуре Bambu Lab в три приёма: ручная экструзия, прочистка иглой, затем холодная протяжка. Понадобятся игла из комплекта принтера, плоскогубцы, перчатка и запасной пластик.
Часть процедур идёт при высоких температурах сопла. Там, где это требует, принтер выключают, а сопло доводят до полного остывания. Хотэнд в руке держат только в перчатке, а под ним не должно быть горючих материалов. Лицо и голову держат в стороне от принтера: давление за засором может выбросить расплавленный пластик.
- Прогрейте хотэнд. Переключитесь на левое сопло на экране и поднимите температуру чуть выше рекомендованной для пластика. Для PLA это 250 °C.
- Подайте пластик вручную. Нажмите на экране кнопку загрузки и оцените подачу: пластик должен выходить прямо и равномерно, без завитков. С TPU кнопку загрузки нажимают не более трёх раз, а частые нажатия выгрузки могут привести к заклиниванию или запутыванию пластика.
- Прочистите сопло иглой. Если пластик не выходит или выходит не новый, прогрейте хотэнд как в первом шаге и введите иглу в сопло, проведя ею вверх-вниз несколько раз, затем повторите подачу. Прочистка иглой не работает с соплами меньше 0,4 мм, для них нужны повторные попытки.
- Подготовьте холодную протяжку. Поднимите ось Z и печатающую головку на нужную высоту, снимите переднюю крышку печатающей головки.
- Нагрейте и снимите хотэнд. Установите 100 °C (для PLA) и снимите нагретый хотэнд, работая в перчатке. Плоскогубцами уберите пластик со входа в хотэнд.
- Верните хотэнд и загрузите пластик. Установите 220 °C и загрузите другой цвет того же пластика.
- Начните протяжку. Если из сопла выходит полностью свежий пластик, снизьте температуру до 100 °C и выполните холодную протяжку.
- Верните трубку и проверьте подачу. Соедините PTFE-трубку, загрузите пластик и протестируйте экструзию.
Результат проверяют на экране принтера: после нескольких движений иглой по соплу иглу убирают и подают пластик кнопками на экране. Нить должна идти прямой линией и не завиваться. Если засор остался или пластик идёт слабо, чистку повторяют несколько раз. По данным Bambu Lab, такие приёмы устраняют 99% засоров, а при повреждённом сопле его меняют.
Когда сопло пора менять и как это делается
На абразивных филаментах латунное сопло изнашивается слишком быстро, поэтому в базе знаний Prusa для таких пластиков рекомендуют сопла повышенной стойкости к абразии. Вместо штатного латунного можно поставить закалённое стальное сопло.
Bambu Lab указывает и на другой повод для замены: после всех процедур прочистки сопло может оказаться повреждённым, и тогда его лучше заменить.
Порядок замены зависит от системы сопел принтера, а не от диаметра. У Prusa это две разные системы, каждая со своей инструкцией.
- Prusa Nozzle рассчитан на холодную быструю замену. В базе знаний Prusa есть инструкции по замене Prusa Nozzle для CORE One и для MK4/MK3.9.
- Любое сопло, совместимое с E3D V6, подходит к хотэнду E3D V6. В базе знаний Prusa есть инструкция по замене сопла на принтерах MK2.5/S, MK3/S/+ и MK3.5/S.
Bambu Lab делит сопла по сериям принтеров: A Series Nozzle и X1/P1 Series Nozzle указаны отдельными типами.
Штатное сопло Prusa можно заменить на совместимое с E3D сопло для пластика 1,75 мм: в базе знаний названы размеры 0,25 мм и 0,6 мм, а также закалённая сталь для абразивных пластиков.
Засор сопла и налипание пластика: куда копать дальше
Засоры хотэнда у FDM-принтеров встречаются часто, и процедура их устранения у Bambu Lab описана для A1 и A1 mini. Первая причина — это пластик с низкой температурой стеклования, который размягчается при печати в закрытом корпусе. Вторая причина — это нестабильный диаметр прутка, обычно больше номинальных 1,75 мм, из-за чего он застревает внутри хотэнда.
Третья причина — это мусор на прутке или внутри экструдера, который дошёл до хотэнда и забил сопло полностью или частично. Четвёртая причина — это частицы самого материала: они оседают на кончике сопла при печати углеволоконным, светящимся или блестящим пластиком. Пятая причина — это резкий переход между типами пластика, когда предыдущий материал не выдавили полностью: PLA и PC, ASA и TPU.
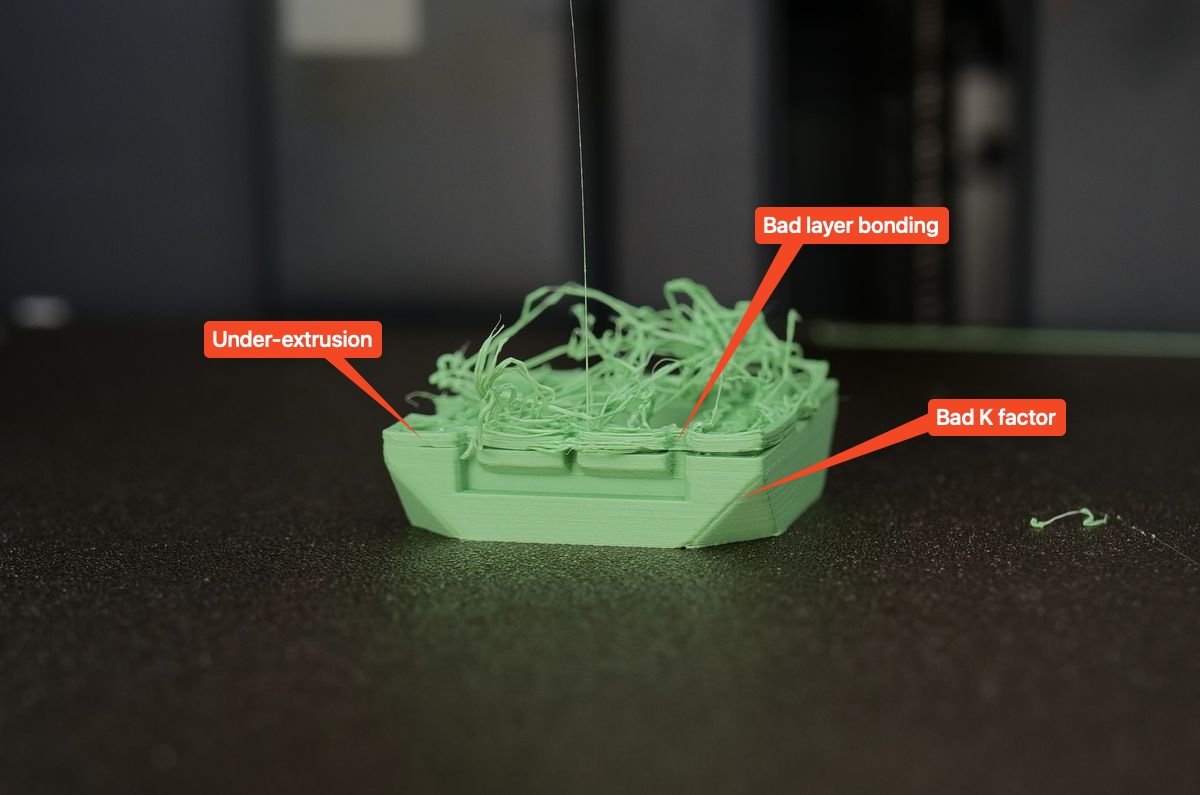
Простой засор выглядит так: пластик вообще не идёт, либо идёт криво и закручивается при ручной экструзии. Экструзия становится неравномерной, качество печати падает, а калибровка K для потока уходит в сторону из-за скачков давления в сопле.
Первый шаг: ручная экструзия пластика. По процедуре Bambu Lab для A1 и A1 mini нужно переключиться на левое сопло на экране, поднять температуру хотэнда чуть выше рекомендованной для пластика и нажать кнопку загрузки. Для PLA это 250 °C. Пластик должен выходить прямой струйкой. С TPU кнопку загрузки нельзя нажимать больше трёх раз, а частые нажатия выгрузки провоцируют заклинивание прутка.
Если пластик не идёт или выходит не новым, нужен сквозной прочист. Хотэнд нагревают чуть выше температуры материала внутри и иглой из комплекта проходят по соплу вверх-вниз несколько раз. Сопла меньше 0,4 мм этот способ не берёт. Давление за пробкой может выстрелить расплавом, поэтому нужны термостойкие перчатки, а лицо и голову следует держать в стороне от принтера.
Третий шаг: холодная протяжка вместе с иглой. Пластик на входе вынимают плоскогубцами. Хотэнд ставят на место, выставляют 220 °C и загружают пластик другого цвета.
После этого возвращают на место трубку PTFE, загружают пластик и проверяют подачу. Если сопло всё ещё не пропускает пластик или пропускает мало, чистку повторяют.
Проверка простая: после нескольких проходов иглой её убирают и экструдируют пластик кнопками на экране. По оценке Bambu Lab, эти методы снимают 99 % засоров, но иногда сопло просто повреждено и подлежит замене. Отдельная деталь: большие сопла засоряются реже, широкое отверстие пропускает крупные частицы, поэтому 0,2 мм приходится чистить по нескольку раз, а сопла 0,4 мм и крупнее забиваются крайне редко.
Частые вопросы
Какой диаметр сопла выбрать?
Для большинства задач подходит 0.4 мм — это универсальный стандарт по данным Bambu Lab Wiki, с высотой слоя 0.1–0.3 мм. По таблице Bambu Lab Wiki, сопло 0,2 мм даёт мельчайшую детализацию и чистую поверхность, а 0,6 и 0,8 мм — высокий поток и скорость печати крупных деталей. В базе знаний Prusa стандартным тоже называют сопло 0,4 мм под пластик 1,75 мм.
Чем латунное сопло отличается от закалённого?
Латунь отлично проводит тепло и подходит для большинства обычных пластиков, но на абразивных филаментах быстро изнашивается, поэтому Prusa предлагает износостойкие сопла. Закалённая сталь по данным Bambu Lab Wiki твёрже нержавеющей стали и лучше сопротивляется износу, она рассчитана на пластики с твёрдыми частицами.
Как почистить сопло?
Сначала попробуйте вручную продавить пластик, подняв температуру хотэнда чуть выше рекомендованной для пластика. Если частицы забили сопло, Bambu Lab Wiki предлагает прогреть хотэнд, вставить иглу из комплекта и прочистить сопло вверх-вниз, затем повторить продавливание; этот метод не работает с соплами меньше 0,4 мм. Холодная протяжка описана в той же инструкции Bambu Lab: хотэнд нагревают до 100 °C, извлекают пластик, затем на 220 °C загружают пластик другого цвета и протягивают вручную.
Когда менять сопло?
Если после чистки сопло остаётся повреждённым или подача пластика не восстановилась, его лучше заменить. В Bambu Lab Wiki такой сценарий предусмотрен. Абразивные пластики ускоряют износ: по базе знаний Prusa латунное сопло на них изнашивается слишком быстро.
Какое сопло нужно для пластиков с углеволокном?
Для пластиков с углеволокном нужно сопло из закалённой стали: по данным Bambu Lab Wiki оно подходит для PA-CF, PLA-CF и PETG-CF. Там же отмечено, что для филаментов с волокном рекомендуются сопла большего диаметра, чтобы снизить риск забивания, а частицы углеволокна названы частой причиной пробок в сопле.