
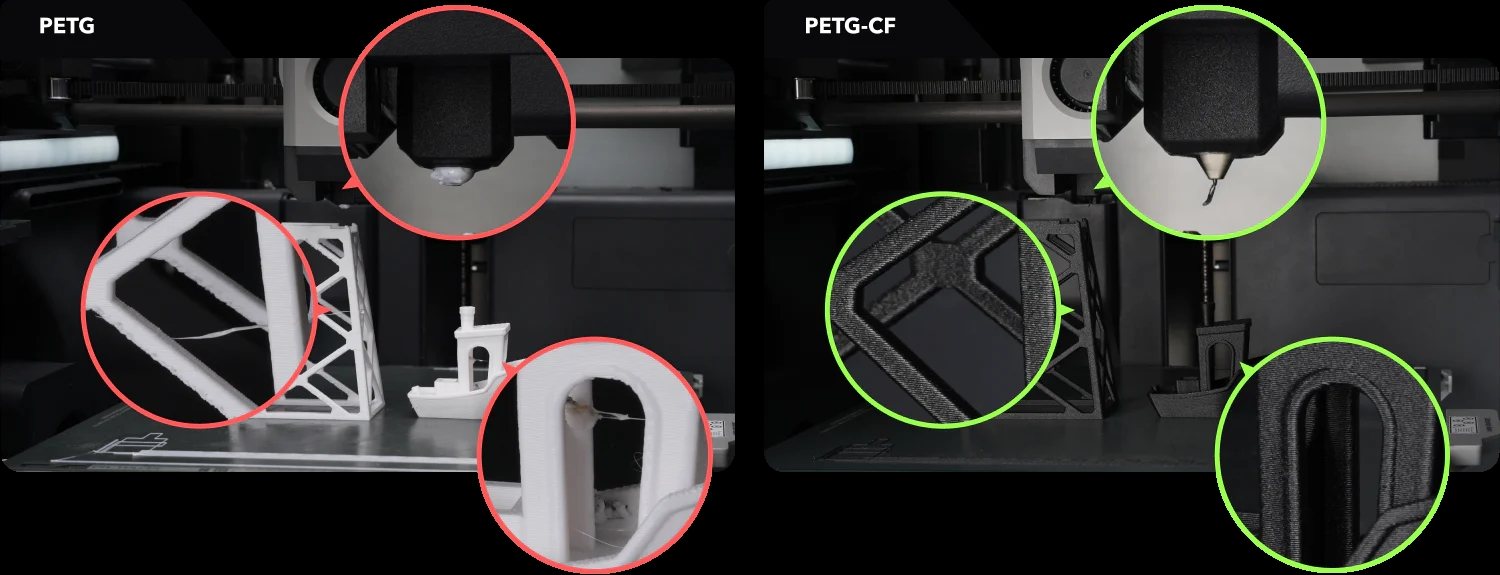
Небольшой наплыв расплава на внешней стороне сопла появляется во время печати и оставляет на детали пропуски и шершавые участки. В запущенных случаях наплыв превращается в каплю вокруг сопла, и печать срывается.
Где проблема встречается чаще
Заметный наплыв бывает в основном у филаментов семейства PETG: обычного PETG и PETG-CF. В Bambu Lab уточняют: их PETG Basic и PETG-CF сделаны на доработанных формулах, поэтому налипают заметно меньше, чем многие сторонние PETG. Если и налипают, следы на детали остаются редко.
1. Влажный филамент
PETG активно тянет влагу из воздуха. Вода в расплаве превращается в пар, расширяется и выдавливает расплав наружу, в том числе на стенку сопла, где он и прикипает. PETG перед печатью нужно сушить. После печати катушку хранить в AMS или в закрытом боксе с силикагелем, влажность ниже 20% RH.
2. Завышенный поток
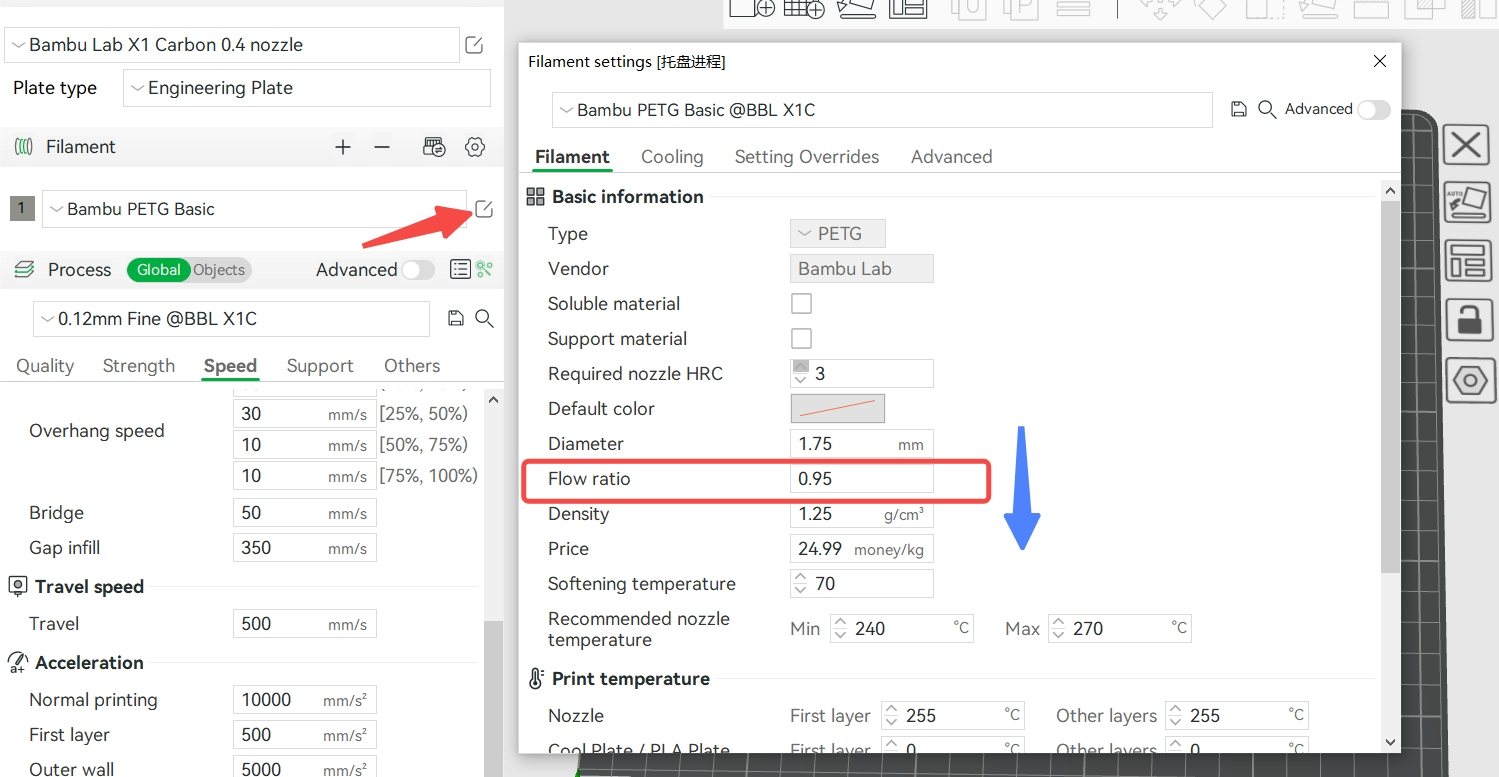
Лишний объём подачи тоже провоцирует наплыв. Для PETG рабочий диапазон flow ratio: 0,93–0,96. Ниже 0,93 появятся пробелы и слабая адгезия между слоями. Выше 0,96 слои склеиваются лучше, но растёт оозинг и налипание на сопло. У Bambu Lab PETG Basic и PETG-CF по умолчанию стоит 0,95, поднимать не стоит. Если филамент сухой, а налипание всё равно есть, проверьте сопло на износ. Изношенное замените. Если в норме, опустите flow ratio до 0,93–0,94.
3. Скорость и температура не согласованы
На высокой скорости филаменту нужно больше тепла, чтобы успеть расплавиться, а на низкой он дольше находится в сопле и течёт свободнее. Отсюда паутина, оозинг и наплыв. Снизили скорость или max volumetric speed, снижайте и температуру. Отталкиваясь от параметров по умолчанию, рекомендуют: температуру сопла снизить на 5–10 ℃, максимальную объёмную скорость — на 4–5 мм³/с, а порог максимальной скорости обдува поднять на 10–20%.
4. Неисправный очиститель сопла
Со временем очиститель сопла изнашивается, разбалтывается, проседает или ломается и перестаёт чистить сопло как надо. Проверка: осмотреть на повреждения, подвигать рукой, выключить принтер, подвести головку к очистителю сопла и сравнить высоту. Нашли проблему, ремонт или замена.
5. Много перемещений в модели
В моделях с большим числом перемещений сопло долго движется без выдавливания, и расплав за это время подтекает, размазывается по краю сопла и копится там. Что сделать: разложить детали на пластине разумно, сократить длинные перемещения, немного поднять ретракт и его скорость. Рабочий диапазон: 1,2–1,6 мм при 40–60 мм/с. Слишком большая длина ретракта может забить сопло, поэтому держите её ниже 2 мм.
Кратко
В большинстве случаев налипание на сопло убирается без разборки: сухой PETG, flow ratio 0,93–0,96, согласованные между собой скорость и температура, ретракт 1,2–1,6 мм. Если после этих шагов наплыв остался, проверяйте очиститель сопла и осматривайте сопло на износ.
Главное по темеPETG: температура печати, сушка, настройки и частые проблемы