
Засор проявляется по-разному в зависимости от того, где именно застрял пластик. В wiki Bambu Lab разделяют две ситуации: засор экструдера и засор сопла. У них разные причины и разный порядок действий.
Засор экструдера: причины от частых к редким
Первая причина в списке wiki: слишком высокая температура внутри закрытого корпуса. PLA и PETG размягчаются, прижимная шестерня расплющивает пруток, и он заклинивает в экструдере. Решение из wiki: снизить температуру камеры, открыть переднюю дверцу или снять верхнюю крышку, выбирать пластик с более высокой температурой тепловой деформации.
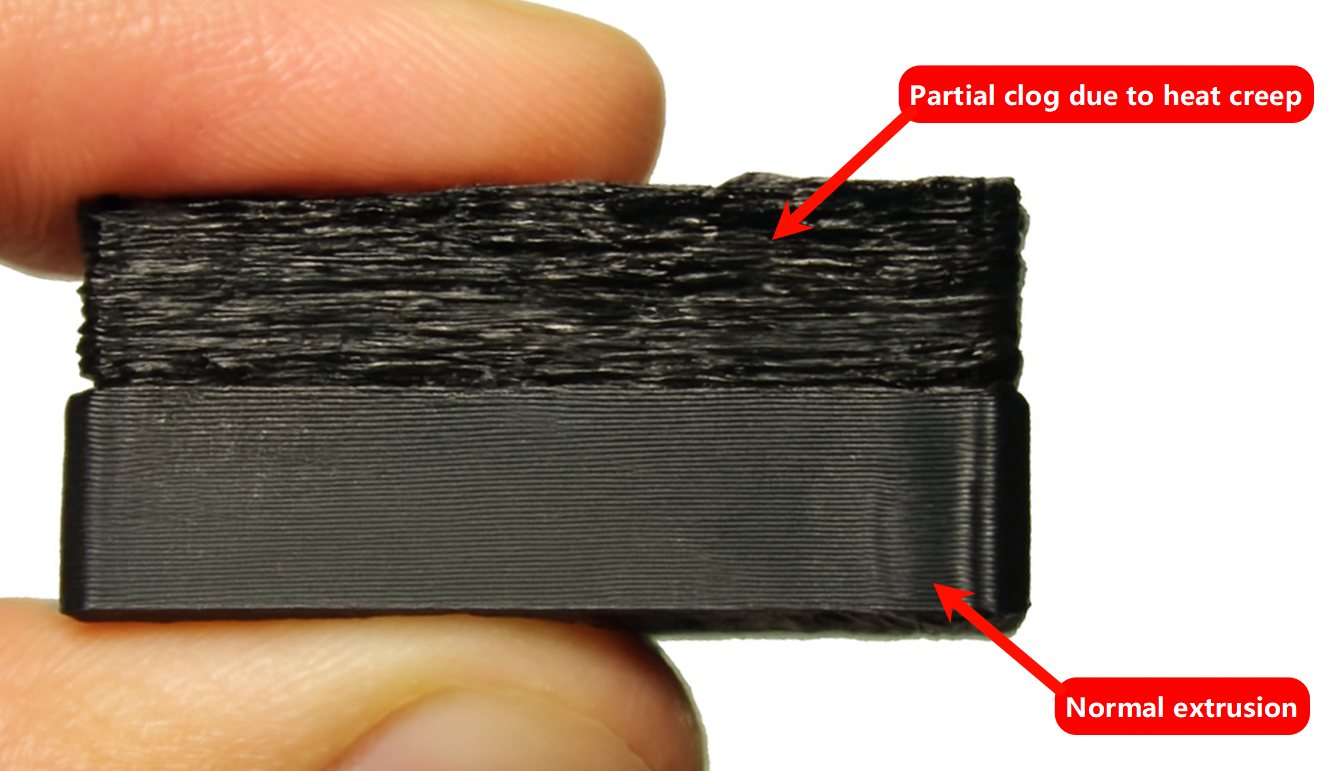
Вторая причина в wiki: износ или загрязнение прижимной шестерни. Третья причина: слишком мягкий филамент. TPU 85A или впитавший влагу PVA сминаются шестерней. Четвёртая причина: неравномерный диаметр прутка из-за изгибов или износа шестерни. Такие участки нужно отрезать перед печатью.
Как проверить, где проблема: в сопле или в шестерне
В руководстве Bambu Lab советуют простой тест. Поднимите температуру сопла до 220 °C, вставьте PLA и нажмите кнопку экструзии. Если пруток выходит вертикально, длинный и гладкий, то канал сопла и шестерня в норме. Если выходит короткий и шершавый, канал сопла сужен или шестерня неисправна.
Дальше снимите винт сопла, выставьте 220 °C и вручную продавите кусок PLA внутрь. Если экструзия идёт ровно, канал сопла в порядке. Тогда нужно разбирать экструдер: осмотреть шестерню на износ и мусор, почистить или заменить.
Засор самого сопла: причины и очистка
Засор сопла обычно вызывают недостаточная температура или мусор внутри. Низкая скорость расплава указана в wiki как первая причина: пластик не успевает расплавиться и застревает. В wiki выделяют два варианта. Первый: температура сопла слишком низкая (проверьте настройки; если подача не идёт вообще, нагреватель состарился и подлежит замене). Второй: слишком высокая скорость печати, например в режиме Rage Mode, когда пруток проводит в горячей зоне слишком мало времени.
Второй сценарий: заужение канала из-за нагара или частиц. Особенно часто такое случается после печати филаментами с волокнами: PAHT-CF, PA-GF. Частицы копятся внутри и дают частичный засор.
Порядок очистки сопла
Шаги для засора от волокнистых пластиков из wiki Bambu Lab. Снимите винты хотэнда. Нагрейте хотэнд до 250–280 °C и металлическим инструментом, например шестигранником, соскребите нагар изнутри сопла. Продавите обычный пластик и используйте чистящую иглу, пока экструзия не станет ровной. Для контроля продавите PLA при 220 °C.
Если не помогло, замените сопло на новое. Для филаментов с волокнами в руководстве советуют использовать сопло 0.6 или 0.8 мм; сопло 0.2 мм резко повышает шанс засора.
Смена пластика с высокой температурой на низкую
После PAHT-CF, PET-CF, PPA-CF, PPA-GF, PPS, PPS-CF и при переходе на PLA, TPU или PETG в wiki рекомендуют такой порядок. Выставить 250–300 °C. Вручную вытянуть высокотемпературный пруток. Заправить новый и вручную продавить, пока остатки не вымоются. Во время остывания до 220–240 °C продолжать экструзию, пока поток не стабилизируется. Если экструзия не идёт, поднять температуру выше и прочистить сопло иглой.
Что это значит для владельца принтера
Открытая дверца, Cool Plate с температурой стола около 35 °C для PLA, контроль температуры в корпусе и подбор сопла 0.6 мм под филаменты с волокнами указаны в wiki Bambu Lab как меры профилактики. Если принтер уже не продавливает пластик, сначала стоит прогнать тест при 220 °C: он сразу покажет, искать проблему в экструдере или менять сопло.