
Три типа проблемы и их причины
В официальной Wiki Bambu Lab все случаи делят на три группы. Сначала важно понять, что именно случилось, иначе настройки будут меняться вслепую.
Коробление углов: края или углы загибаются вверх, иногда посередине печати. Причина в термоусадке. Внешние стенки остывают быстрее середины и тянут деталь. Чаще страдают крупные модели, высокий процент заполнения и материалы ABS, ASA, PC, PA, PA-CF.
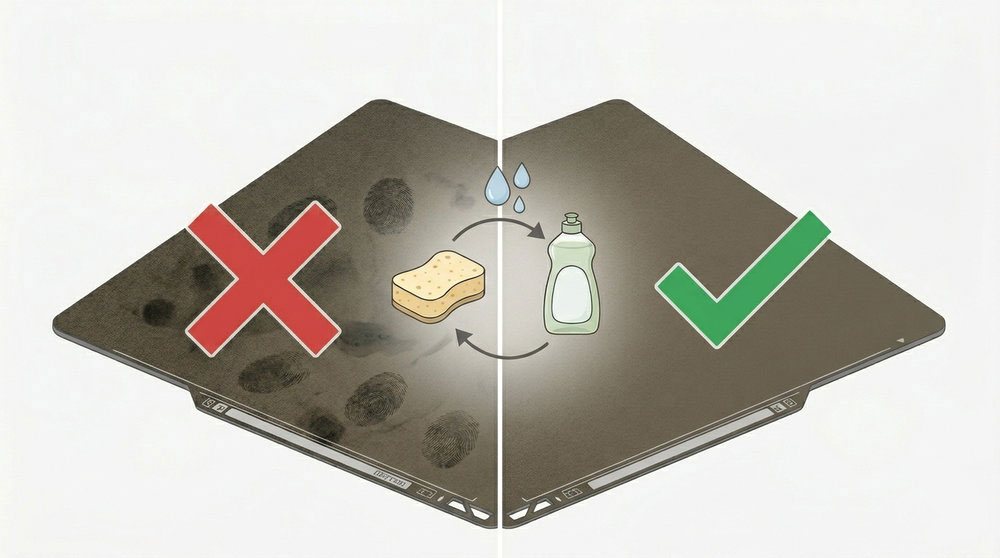
Деталь отклеивается от стола: вся модель сдвигается или отлипает целиком. Среди причин жирные следы пальцев, неверный тип пластины в слайсере, слишком высокий Z-offset на первом слое.
Деталь «сложилась» или верхние слои сместились: либо сопло сбило тонкую высокую модель вибрацией, либо заполнение Grid или Triangles создаёт бугорки в одном слое, которые сопло задевает на следующем проходе.
Первый шаг: три действия, которые закрывают 80% случаев
В руководстве Bambu Lab подчёркивают: большинство ошибок уходит после этих шагов, и только потом стоит трогать слайсер.
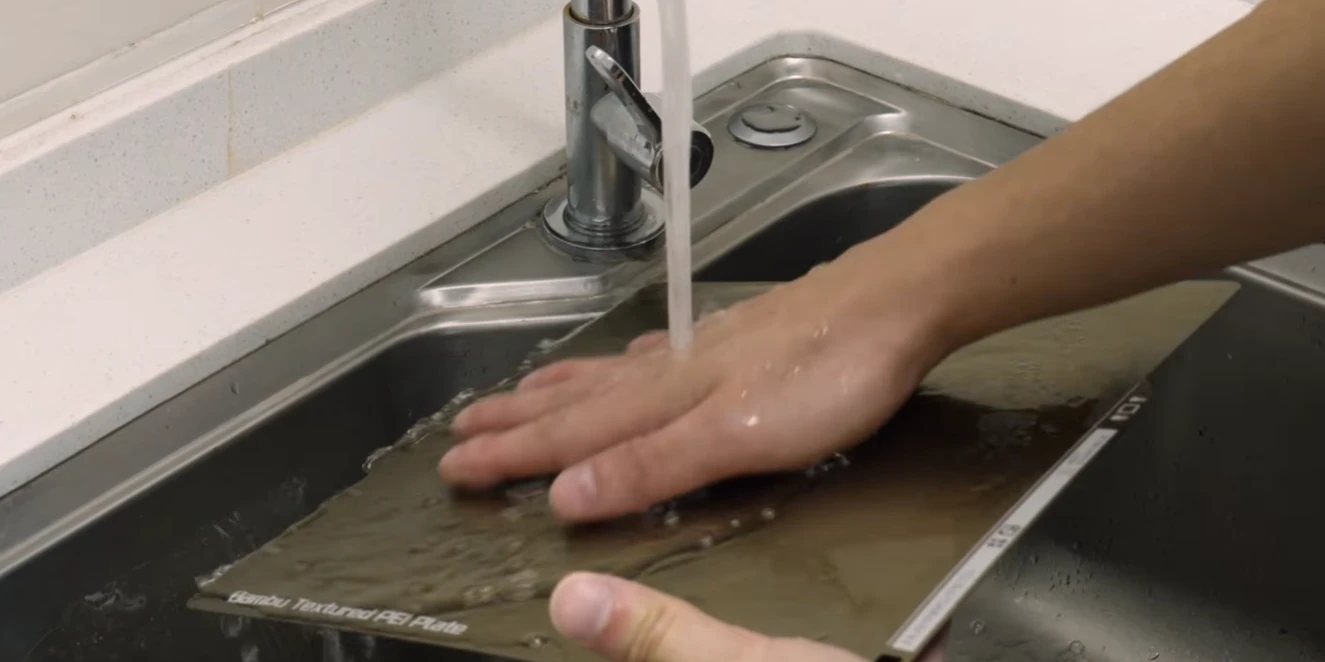
1. Вымыть стол. Тёплая вода, средство для посуды без масел и увлажняющих компонентов, губка или щётка до попадания в текстуру. Вытереть бумажным полотенцем. После этого не трогать поверхность руками, держать пластину за края. Ацетон на текстурированный PEI не использовать: он повреждает покрытие.
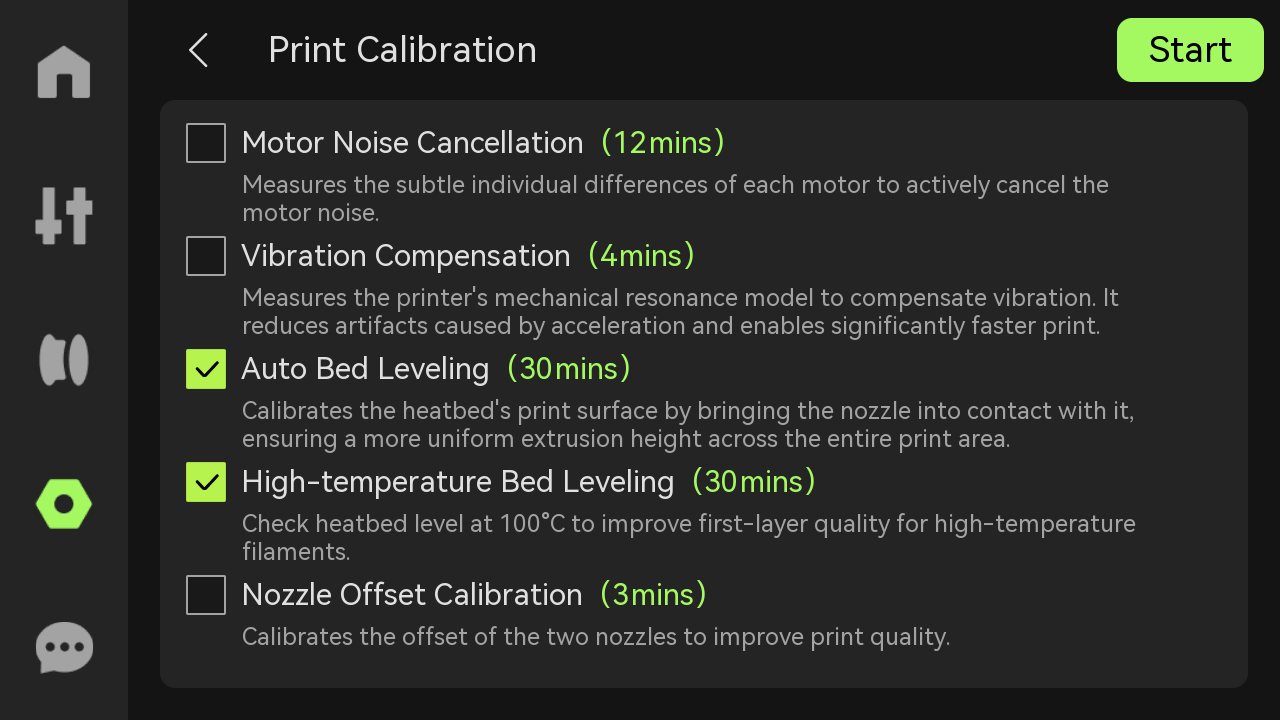
2. Запустить автоматическую калибровку стола. Особенно после переезда принтера, обновления прошивки или обслуживания.
3. Проверить, что сопло установлено правильно. Клипсы должны быть защёлкнуты.
Настройки Bambu Studio под каждый случай
PLA, углы задираются: поднять температуру стола на +5–10 °C, для текстурированного PEI целиться в 55–65 °C. Добавить brim шириной 8–10 мм или точечные brim ears в углах через инструмент Brim Ears.
ABS и ASA: температура стола +10–15 °C, закрыть все двери и крышку, камера должна прогреться до 40 °C и выше. Без закрытого корпуса большие плоские детали из этих материалов почти неизбежно поведёт.
Первый слой не держится: отключить обдув на первые три слоя. В Bambu Studio это Filament Settings → Cooling → «No cooling for first X layers» = 3.
Тонкая высокая деталь «падает»: снизить скорость и ускорение на 20–30%, включить поддержки, по возможности положить модель плашмя. Заполнение перевести с Grid и Triangles на Gyroid при плотности ≤25%, он равномернее усаживается и не создаёт внутренних точек напряжения.
Обдув сам создаёт коробление: вспомогательный вентилятор убавить на 20–30%. Это особенно заметно на маленьких моделях и в зонах нависания.
Что часто упускают
Сквозняк из окна, кондиционера или вентилятора охлаждает одну сторону детали сильнее другой и провоцирует неравномерное коробление. Закройте окна и двери корпуса на время печати.
Температура в комнате ниже 20 °C: даже PLA и PETG может повести. Для ABS, ASA, PA и PC закрытая камера с подогревом обязательна; на открытом принтере вроде Bambu A1 стоит добавить ещё +10 °C к столу.
Влажный филамент: треск и пузыри на поверхности говорят о том, что пластик набрал воды. Нейлон и PC впитывают влагу за часы, поэтому катушки лучше хранить в закрытых пакетах или контейнерах с силикагелем. Перед печатью просушите.
Когда ничего не помогает
В руководстве советуют как аварийное средство нанести тонкий ровный слой клеящего карандаша на стол. Это помогает ABS, ASA, PA, PC. Толстые «лужи» не наносите, иначе первый слой станет неровным.