
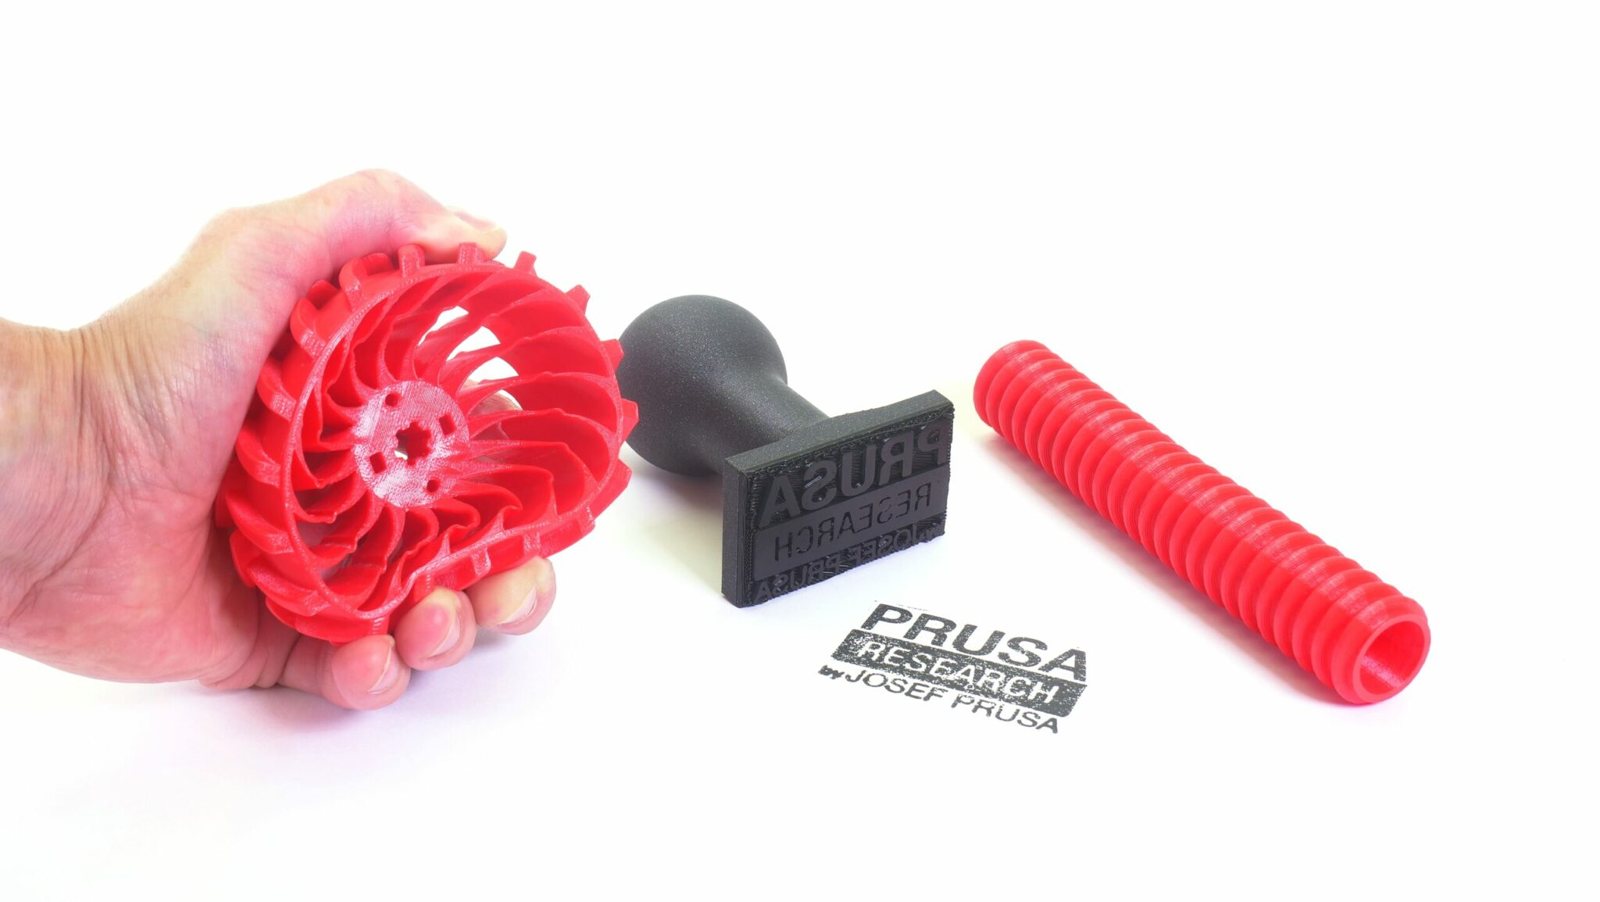
Пластик подбирают по прочности, температуре эксплуатации, адгезии и условиям печати.
Сравнение пластиков для печати
| Пластик | Сопло / стол, °C | Термостойкость, °C | Условия печати | Источник |
|---|---|---|---|---|
| PLA | Prusa: сопло 185–235, стол 60; Bambu Lab: сопло 190–240 | Prusa: размягчается и деформируется при температуре выше 60 °C | Открытый или закрытый корпус; низкая сложность | Prusa Knowledge Base; Bambu Lab Wiki |
| PETG | Prusa: сопло 215–270, стол 85–90; Bambu Lab: сопло 240–270 | Prusa: подходит для большинства наружных деталей при температуре ниже 80 °C | Открытый или закрытый корпус; закрытый вариант предпочтителен при низкой температуре воздуха | Prusa Knowledge Base; Bambu Lab Wiki |
| ABS | Prusa: сопло 230–255, стол 80–110; Bambu Lab: сопло 240–280 | Prusa: высокая термостойкость | Закрытый корпус; коробление и токсичные пары | Prusa Knowledge Base; Bambu Lab Wiki |
Prusa считает PLA самым простым материалом для новичков, моделей, фигурок и быстрых прототипов. PETG также относится к легко печатаемым материалам, хотя хуже переносит нависания и чаще образует паутину.
Температура печати пластиков
Температуры сопла и стола задают режим печати для каждого пластика. Prusa приводит широкие диапазоны и отдельные профильные настройки, Bambu Lab публикует температуры своих материалов с допуском ±10 °C.
- PLA: Prusa указывает 185–235 °C для сопла и 50–60 °C для стола; Bambu Lab — 190–240 °C для сопла.
По данным Prusa, для PLA рекомендованы 215 °C для сопла на первом слое и 210 °C на остальных. Температура стола: 60 °C.
Для PETG лучше подходят порошковые покрытия TXT и Satin, поскольку гладкий PEI может чрезмерно удерживать деталь.
Prusa рекомендует охлаждать первые слои с выключенным вентилятором, затем включать его на половину мощности. При печати гибких материалов Prusa советует полностью отключить охлаждение.
Prusa рекомендует хранить TPU и другие гибкие материалы сухими из-за их склонности впитывать влагу.
Для PLA Prusa отмечает паутину и выдавливание, которые снижает правильная настройка ретракта. PETG чаще даёт паутину, слабые мосты и нависания, а поддержки трудно снимать. ABS склонен к короблению, выделяет токсичные пары и требует закрытого корпуса.
PLA: детали, фигурки и быстрые прототипы
По данным Prusa, PLA легко печатается и подходит для быстрых прототипов. Он позволяет получать детализированные изделия, но постобработка остаётся одной из сложных сторон материала.
PLA хорошо подходит для небольших фигурок, статуэток, игрушек, украшений, декоративных предметов и крупных декоративных моделей.
PLA не требует нагретого стола, печатается при низких температурах и показывает низкое коробление. По данным Prusa, PETG подходит для больших моделей, механических деталей и водонепроницаемых изделий.
PLA отличается хрупкостью и недостаточной механической прочностью. По Prusa, ударные нагрузки могут вызывать разлом детали по слоям или образование осколков. Сцепление слоёв также слабее, чем у других материалов.
Ограничение PLA связано и с термостойкостью: по Prusa, деталь размягчается и деформируется при температурах выше 60 °C. Для технических и уличных изделий материал не подходит, а детали под длительным воздействием солнца могут ухудшать свойства.
Шлифование возможно с водяным охлаждением, тогда как химическое сглаживание требует опасных органических растворителей и специальных условий.
PETG: прочные детали и влагостойкие изделия
PETG подходит для доступных технических деталей: креплений, держателей, деталей принтера и водонепроницаемых изделий. Prusa рекомендует его для механических деталей, которые работают внутри помещения и на улице. Материал обладает хорошей прочностью, термостойкостью и влагостойкостью, поэтому подходит для изделий с нагрузкой.
В сравнении с PLA PETG прочнее и лучше переносит влагу. PETG сложнее отделить от стола, хуже печатает нависания и перемычки, а поддержки после печати удаляются тяжелее.
Главные сложности PETG: паутина, вытекание пластика и сильная адгезия к поверхности стола. Prusa предлагает повысить ретракт и немного снизить температуру сопла для ограничения паутины. Для мелких деталей нужен активный обдув, а для максимальной прочности первые слои лучше печатать без обдува. PETG хорошо переносит большие модели благодаря небольшому тепловому расширению.
Prusa рекомендует порошковое покрытие TXT или Satin-пластину вместо гладкого PEI. Из-за слишком прочной адгезии PETG может повредить гладкий PEI, поэтому для него применяют слой клея. Для печати Prusa советует готовые профили PETG в PrusaSlicer, учитывающие ретракт, обдув и поверхность стола.
Обычный PETG совместим с AMS и AMS lite по данным Bambu Lab. Для PETG также подходят открытые и закрытые принтеры, однако закрытый корпус рекомендуется при низкой температуре воздуха. Для PETG-CF/GF Bambu Lab рекомендует сушить пластик перед использованием.
ABS: нагруженные детали и постобработка
ABS выбирают для недорогих механических деталей, корпусных элементов и изделий, испытывающих нагрузки. По данным Prusa, материал подходит для деталей с хорошей термостойкостью и механической прочностью. Типичные применения включают детали автомобилей, корпуса телефонов и конструкции LEGO.
Поверхность ABS можно сглаживать парами ацетона, получая глянцевую гладкую поверхность. Детали также можно шлифовать сухим или мокрым способом.
Главная сложность ABS проявляется в короблении. По данным Bambu Lab, для материала нужны повышенные температуры стола и камеры, которые подавляют коробление и расслоение слоёв. Bambu Lab рекомендует закрытый корпус, а Prusa указывает закрытый корпус как основное условие успешной печати.
Без закрытого корпуса можно временно включить защиту от сквозняка в PrusaSlicer. Она немного повышает температуру вокруг модели и уменьшает коробление. При этом высокая температура внутри закрытого корпуса может деформировать вентиляционный кожух и другие пластиковые части принтера.
ABS выделяет потенциально опасные пары стирола, поэтому печать требует хорошо проветриваемого помещения.
После охлаждения ABS-детали могут немного уменьшиться в размерах. Prusa оценивает обычный коэффициент усадки примерно в 1–2%. Перед изготовлением ответственной партии полезно напечатать тестовую модель и сравнить её с исходным файлом.
ASA: детали для улицы и солнца
ASA выбирают для наружных деталей, которым нужна повышенная устойчивость к солнечному свету. По данным Prusa, ASA отличается от ABS более высокой UV-стойкостью. При этом ABS на улице постепенно желтеет и становится более хрупким, поэтому для внешних деталей ASA предпочтительнее.
В Filament Material Guide Prusa для ASA указана температура сопла 220–275 °C и стола 90–110 °C. Для адгезии Prusa рекомендует клей-карандаш. По данным Bambu Lab, для ASA рекомендуется закрытый корпус и повышенные температуры стола и камеры.
Для ABS, ASA и других материалов этой группы необходимы повышенные температуры стола и камеры. Они уменьшают коробление и риск разделения слоёв, поэтому Bambu Lab рекомендует закрытый принтер.
- Для ASA нужен закрытый корпус, позволяющий сохранять высокую температуру внутри принтера.
- Усиленное сопло для ASA не требуется: в таблице Bambu Lab указано, что закалённое стальное сопло не нужно.
- Стол следует подготовить клей-карандашом, чтобы улучшить адгезию первого слоя.
- ASA совместим с AMS и AMS lite по таблице Bambu Lab.
TPU: эластичные и износостойкие детали
TPU относится к эластичным материалам семейства TPE. По данным Prusa, его твёрдость обычно находится в диапазоне 60A–90A по шкале Shore. Материал обладает гибкостью, устойчивостью к износу и химикатам, сохраняет свойства на холоде и почти не усаживается.
Prusa рекомендует TPU для дистанционных шайб, деталей с высокой нагрузкой, штампов, колёс радиоуправляемых машин, подошв и ремней.
По данным Prusa, TPU относится к материалам с высокой сложностью печати. PLA Prusa называет самым простым материалом для новичков, однако он хрупкий и деформируется при нагреве. Для гибких материалов Prusa советует ослабить прижим экструдера и печатать медленно.
По сложности PETG ближе к PLA: Prusa относит его к легко печатаемым материалам. Мягкий TPU может запутываться в шестернях экструдера.
Главные сложности TPU: засорение сопла, плохие мосты и нависания, запутывание прутка в шестернях экструдера, паутина и вытекание пластика. Поддержки также могут прочно сцепляться с изделием. Prusa рекомендует замедлять печать, осторожно настраивать прижим экструдера и оставлять сопло свободным от остатков материала.
Мягкий TPU может сильно прилипнуть к столу, поэтому Prusa советует порошкованный TXT или разделительный слой. По данным Bambu Lab, TPU подходит для принтера с открытой рамой или закрытого корпуса. Сопло 0,6 мм с увеличенным потоком несовместимо, а 0,8 мм с увеличенным потоком не рекомендуется.
Bambu Lab указывает TPU как несовместимый с AMS и AMS lite. Марки TPU 95A, 85A, 83A и 80A отнесены к слишком мягким для устойчивой загрузки, поэтому автоматическую смену материала для них лучше не планировать.
PA и углеволоконные композиции
PA (нейлон) используют для механических деталей. Prusa относит PA к материалам для механических деталей и рекомендует закрытый корпус.
Перед печатью инженерных материалов Bambu Lab рекомендует сушить пластик.
Для PA, PA-CF/GF, PA6-CF/GF и PAHT-CF/GF Bambu Lab рекомендует принтер с закрытым корпусом. Повышенная температура камеры и стола снижает коробление, отслоение слоёв и улучшает межслойную прочность.
- Для углеволоконных и стекловолоконных композиций Bambu Lab требует закалённое стальное сопло.
- Сопло 0,2 мм Bambu Lab исключает из-за крайне высокого риска засорения.
- Первым выбором Bambu Lab называет сопло 0,6 мм из закалённой стали: оно снижает риск засорения.
- По данным Bambu Lab, для детализации подходит сопло 0,4 мм из закалённой стали. Для него рекомендуется слой 0,15–0,3 мм и скорость около 100 мм/с.
- Нержавеющее и латунное сопла для композиций не подходят: они быстро изнашиваются и ухудшают качество печати.
Перед печатью нужно очистить сопло шестигранным ключом и иглой. Bambu Lab также рекомендует обслуживать сопло и шестерни экструдера чаще, поскольку абразивные частицы ускоряют износ узлов.
Совместимость PA-CF/GF с AMS зависит от конкретного пластика. По данным Bambu Lab, Bambu PA-CF и Bambu PAHT-CF совместимы с AMS. Для AMS lite некоторые марки PA-CF/GF, PA6-CF/GF и PAHT-CF/GF не рекомендованы: хрупкие прутки могут сломаться внутри, а жёсткие и шероховатые изнашивают канал подачи.
AMS имеет дополнительную передаточную шестерню и подаёт абразивный пластик сильнее, поэтому справляется с некоторыми жёсткими и шероховатыми материалами лучше AMS lite. Продолжительная подача способна изнашивать внутренние PTFE-каналы AMS.
Частые вопросы
Какой пластик выбрать новичку?
Новичку проще всего начать с PLA: Prusa называет его одним из самых простых и подходящих для начинающих материалов. PETG тоже подходит новичкам, но требует подогрева стола, настройки ретракта и обдува для снижения паутины.
Какой пластик самый прочный?
Выбор пластика зависит от вида нагрузки и требуемых свойств материала. По базе знаний Prusa, ABS подходит для механически нагруженных деталей. TPU предназначен для высоконагруженных и эластичных изделий.
Какой пластик выдерживает улицу и солнце?
Для улицы и солнца лучше подходит ASA: Prusa отмечает у него более высокую UV-стойкость, чем у ABS. Уличные детали из ABS со временем желтеют и становятся хрупкими.
Какому пластику нужен закрытый корпус?
По данным Bambu Lab, закрытый корпус нужен для ABS, ASA, PC, PA и усиленных CF/GF-материалов. Bambu Lab рекомендует закрытый корпус для PETG при низкой температуре воздуха. Prusa советует печатать ABS в закрытом корпусе с повышенной температурой воздуха.
Чем отличаются пластики с углеволокном?
Пластики с CF — это материалы с углеволоконным наполнителем, например PLA-CF, PETG-CF и PA-CF/GF. По рекомендациям Bambu Lab, для них нужно закалённое стальное сопло, сопло 0,2 мм использовать нельзя, а первым выбором обычно становится 0,6 мм. Для специально разработанных Bambu PLA-CF и PETG-CF первым выбором рекомендуют 0,4 мм.