
Prusa рекомендует PLA для концептуальных моделей, прототипов и игрушек с небольшим износом.
PLA и PETG: свойства и параметры
PLA в базе знаний Prusa назван одним из самых простых в печати материалов: он недорогой и подходит начинающим. Для первого слоя рекомендуют сопло на 215 °C, для остальных — 210 °C, а стол на 60 °C. Лучшую адгезию дают листы Satin и Smooth PEI.
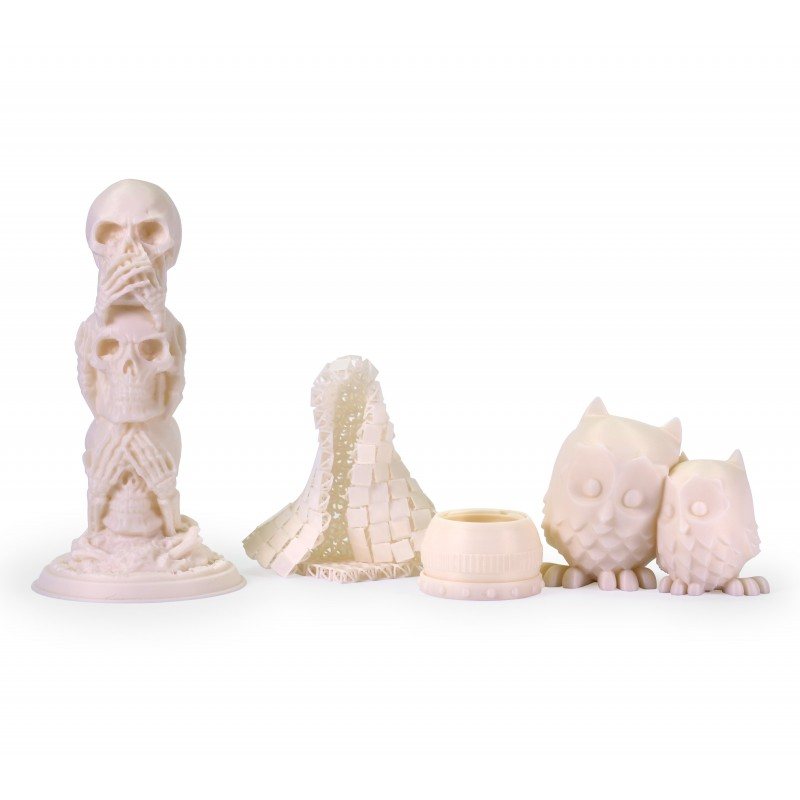
С термостойкостью у PLA ограничения серьёзные: Prusa отмечает, что пластик размягчается и деформируется при температуре выше 60 °C. Под действием УФ он деградирует. Механическая прочность у него невысокая: при ударе он ломается по слоям или на осколки.
PETG в wiki Bambu Lab получил лучшую ударную прочность по сравнению с PLA. PETG сильно впитывает влагу из воздуха. Поэтому Bambu Lab рекомендует сушить филамент перед печатью.
В таблице материалов Prusa для PETG указаны 215–270 °C на сопле и 70–90 °C на столе. Для адгезии к столу там рекомендуют клеевой карандаш, а сам стол очищают водой.
| Свойство | PLA | PETG | Источник |
|---|---|---|---|
| Температура сопла (диапазон) | 185–235 °C | 215–270 °C | Prusa Knowledge Base, Filament Material Guide |
| Температура сопла (режим статьи) | 215 °C для первого слоя, 210 °C для остальных | 220 °C, режим Generic PETG HF | Prusa Knowledge Base; Bambu Lab Wiki |
| Температура стола | 50–60 °C | 70–90 °C | Prusa Knowledge Base, Filament Material Guide |
| Устойчивость к удару | ломается по слоям или на осколки | лучше, чем у PLA | Prusa Knowledge Base; Bambu Lab Wiki |
| Адгезия к столу | Satin или Smooth PEI | с клеевым карандашом | Prusa Knowledge Base: PLA; Prusa Knowledge Base: Filament Material Guide |
Изделия, макеты и функциональные детали
Prusa относит PLA к материалам для детализированных моделей, фигурок и быстрых прототипов, которым не нужны высокая механическая стойкость, химическая стойкость или стойкость к нагреву.
- концептуальные модели и концепты
- прототипы
- простые игрушки с небольшим износом
- украшения и статуэтки
- маски и статичные модели
- вазы, кружки и другие настольные модели
- электронные детали вроде регулятора громкости
Низкая цена материала тоже в плюсах.
Prusa прямо указывает, что PLA не подходит для технического и наружного применения.
Для изделий с ударами выбирают PETG. PETG лучше переносит удары, чем PLA.
По пищевому контакту позиции расходятся. Сам материал PLA пищевой, но Prusa не рекомендует его для посуды и изделий с прямым контактом с едой. Причина в тонких слоях и канавках, где могут размножаться бактерии. Для такой печати Prusa советует нанести специальный пищевой слой-герметик и печатать соплом из нержавеющей стали.
У PETG в Bambu Lab запрет строже: филаменты PETG не относятся к пищевым, и напечатанные детали нельзя использовать для хранения еды и контакта с ней.
PLA можно и постобрабатывать: Prusa допускает шлифовку наждачной бумагой, но с водяным охлаждением, то есть по схеме wet sanding.
Температуры печати и подготовка PETG
По руководству Bambu Lab, PETG-филамент гигроскопичен: чем дольше он лежит на складе и чем выше относительная влажность (50–60%), тем больше воды набирает материал. Сразу после использования пруток стоит убирать в герметичный контейнер с эффективным влагопоглотителем.
О влажном филаменте говорят паутина и наплывы. По Bambu Lab, у PETG-HF для проверки можно напечатать тестовую модель.
- Наплывы на сопле и забивка сопла из-за набухания материала.
- Пузыри и поры в деталях: вода в хотэнде вскипает, расплав расширяется и вытекает быстрее.
- Дыры, шероховатая поверхность и сниженная прочность напечатанной детали.
- При влажном PETG возникают пузыри, паутина, наплывы, отверстия и шероховатая поверхность.
Если сушить PETG негде, Bambu Lab советует печатать на профиле Generic PETG HF: температура сопла 220 °C и объёмная скорость 16 мм³/с. Если качество всё равно не устраивает, скорость снижают ещё сильнее.
- Конвекционная печь: 60–65 °C в течение 8 часов.
- Стол принтера: 80 °C в течение 12 часов.
- AMS HT и AMS 2 Pro: 65 °C в течение 8 часов.
При сушке на столе пруток переворачивают каждые 6 часов и накрывают коробкой из-под упаковки или поликарбонатным боксом. На X1, серии H2 и P2S для этого есть функция «Dry Filament» на экране принтера.
Заметив паутину или дефекты поверхности, Bambu Lab советует либо просушить материал, либо ещё раз снизить скорость печати и повторить запуск.
Проблемы при переходе с PLA на PETG
Пузыри и паутина при печати PETG могут указывать на влажность филамента. Это вызывает пузыри, отверстия, подтекание, шероховатую поверхность и снижает прочность изделия. Такой филамент нужно повторно высушить.
При недостаточном качестве Bambu Lab советует ещё сильнее снизить скорость.
По данным Bambu Lab, при слишком высокой температуре сопла чаще возникают паутина, подтекание и накопление материала на сопле. Bambu Lab рекомендует для PETG-like пластиков диапазон flow 0,93–0,96. Значение ниже 0,93 вызывает недоэкструзию и ослабляет сцепление слоёв. Значение выше 0,96 увеличивает риск подтекания и засорения. Штатный flow для Bambu PETG Basic составляет 0,95, и увеличивать его не рекомендуется. Если сухой PETG всё равно засоряется, Bambu Lab предлагает снизить flow до 0,93–0,94.
Температуру сопла нужно снижать при уменьшении скорости или предельной объёмной скорости. Избыточный нагрев при медленной печати повышает вероятность паутины, подтекания и накопления материала на сопле. Если прочность модели не требуется, Bambu Lab допускает ширину линии 0,36–0,40 мм для уменьшения засорения. Для сопла 0,4 мм исходные значения составляют 0,45 мм для внутренней стенки и 0,42 мм для внешней.
Слабую адгезию к столу компенсируют клеем или белым клеем, а также brim, увеличивающим площадь контакта модели со столом. PETG совместим со всеми печатными пластинами Bambu Lab. В материальной таблице Prusa для PETG на гладком PEI указана очистка водой.
Коробление у PETG выражено сильнее, чем у PLA. По объяснению Bambu Lab, слои остывают слишком быстро, поэтому между ними возникают напряжения. Помимо клея и brim, Bambu Lab советует перенести шов с нависания. Положение шва можно изменить в слайсере или включить размещение шва вне этих зон.
Частые вопросы
Что прочнее: PLA или PETG?
PETG лучше переносит удары, чем PLA. По данным Bambu Lab, PETG имеет лучшую ударную прочность, а в базе знаний Prusa отмечено, что у PLA механическая стойкость ниже: он ломается по слоям или на осколки при ударе, а сцепление слоёв слабее, чем у других материалов.
Что проще печатать новичку?
По базе знаний Prusa, PLA относится к одним из самых простых материалов для печати. Он недорогой и подходит для начинающих. По данным Bambu Lab, печать PETG столь же дружелюбна, как у PLA, но PETG сильно гигроскопичен, поэтому перед печатью его нужно сушить.
Чем отличаются температуры печати PLA и PETG?
PLA печатается при более низких температурах. По таблице материалов Prusa, для PLA рекомендованы сопло 185–235 °C и стол 50–60 °C. Для PETG эти значения составляют 215–270 °C и 70–90 °C. В статье Prusa по PLA рекомендованы 215 °C для первого слоя и 210 °C для остальных, а у Bambu Lab для Generic PETG HF указана температура сопла 220 °C.
Главное по темеPETG: температура печати, сушка, настройки и частые проблемы