
PLA (полилактид) — самый популярный филамент для домашней 3D-печати: недорогой, не требует закрытого корпуса и легко печатается на большинстве принтеров. Его делают из возобновляемого сырья: кукурузы, сахарного тростника и свёклы. PLA биоразлагаем, но только в промышленных компостных установках при температуре выше 80 °C. Главные слабости материала: низкая термостойкость и хрупкость. Для технических и уличных задач PLA не подходит.
Температура печати и параметры стола
По данным Bambu Lab, температура сопла для PLA составляет 190–240 °C (±10 °C). В гайде Bambu Lab для начинающих названо 190–230 °C. Prusa в базе знаний советует 215 °C для первого слоя и 210 °C для остальных слоёв. Для Prusament значения те же, для других производителей Prusa допускает диапазон 185–235 °C. Simplify3D указывает 190–220 °C с оговоркой про аддитивы, расширяющими окно до 190–230 °C.
По столу источники сходятся мягче. Bambu Lab в «Filament guide» для новичков рекомендует 35–55 °C, подчёркивая зависимость от типа пластика и поверхности. Prusa называет 60 °C для стола. В базе знаний прямо указано, что PLA не требует подогрева стола, печать возможна и без него. Simplify3D приводит 45–60 °C и также отмечает подогрев как опциональный. Prusament в техпаспорте расширяет коридор до 40–60 °C и пишет «Heated Bed Optional».
Для Prusament Prusa указывает 210 ± 10 °C на сопле и 40–60 °C на столе. PLA-CF/GF и PLA Glow требуют 210–240 °C.
| Параметр | Bambu Lab | Prusa | Simplify3D | Источник |
|---|---|---|---|---|
| Сопло, °C | 190–240 (±10) | 215 (1-й слой) / 210 (остальные); 185–235 для других производителей | 190–220 (до 230 с аддитивами) | Bambu Lab Wiki, Prusa Knowledge Base, Simplify3D |
| Стол, °C | 35–55 | 60 (подогрев опционален) | 45–60 (подогрев опционален) | Bambu Lab Wiki, Prusa Knowledge Base, Simplify3D |
| Подогрев стола | Не обязателен | Не обязателен | Не обязателен | Prusa Knowledge Base, Simplify3D |
| Температура первого слоя (сопло) | — | 215 | — | Prusa Knowledge Base |
Обдув, корпус и совместимость с AMS
PLA одинаково совместим с открытыми и закрытыми принтерами по таблице Bambu Lab.
Обдув для PLA считается ключевым параметром. Prusa в материале о Prusament PLA указывает, что вентилятор охлаждения детали нужен обязательно, на скорости 100%. Prusa добавляет, что с сильным охлаждением PLA позволяет печатать экстремальные нависания и длинные мосты…
Совместимость разновидностей PLA с AMS и AMS lite у Bambu Lab неодинакова. Базовая линейка Basic, Matte, Translucent, Tough+, Lite и Metal, плюс Silk/Silk+, Galaxy, Marble, Sparkle, Wood и Aero полностью совместимы с серией AMS. PLA-CF совместим только при использовании оригинального Bambu PLA-CF. PLA Glow не рекомендован для AMS lite: филамент создаёт высокое сопротивление при подаче и ретракте.
PLA Silk и Silk+ не рекомендуют печатать на низкотемпературной стабилизационной пластине Bambu Lab, для остальных разновидностей подходят все столы. PLA Wood, Galaxy, Marble, Sparkle и Glow не подходят для сопла 0,2 мм. Частицы забивают канал. PLA Glow требует закалённое стальное или высокопроизводительное сопло, обычные латунные и нержавеющие быстро изнашиваются. PLA-CF тоже требует закалённой стали, а высокопроизводительное сопло 0,4 мм для него не рекомендовано…
Разновидности PLA
Линейка PLA у Bambu Lab делится на две большие группы. Это «чистые» разновидности без крупных наполнителей и составы с твёрдыми частицами: углеволокном, стекловолокном, фосфоресцентным порошком, древесной мукой.
У Wood есть особенность: основа — это PLA с древесной мукой. При печати чувствуется слабый естественный запах дерева, нетоксичный и не раздражающий, но при чувствительности Bambu Lab советует обеспечивать вентиляцию. У Galaxy в той же группе пластик совместим с «универсальной» пластиной, ограничение только по соплу.
PLA Glow содержит фосфоресцентный порошок, который и даёт свечение в темноте.
PLA Aero: вспененный пластик с заметным увеличением при экструзии. Bambu Lab разрешает только сопло 0,4 мм. Сопло 0,2 мм забивается из-за расширения, а 0,6 и 0,8 мм с закалённой сталью не подходят, потому что сильная текучесть даёт протечки.
PLA-CF и PLA-GF: угле- и стеклонаполненные варианты. Углеволокно даёт на поверхности и торцах тонкие микро-заусенцы, не видимые глазом. При работе с катушкой, удалении поддержек и шлифовке Bambu Lab требует перчаток и защитных очков. Конкретные наполнители PLA-CF и PLA-GF (кроме стандартного Bambu PLA-CF) Bambu Lab относит к «твёрдым и шершавым». Они со временем изнашивают PTFE-канал внутри AMS, поэтому долгосрочную совместимость нужно проверять отдельно.
Из всех перечисленных только PLA Basic печатается прямо из коробки без дополнительной сушки и настроек. Для Silk/Silk+, Aero, Wood, CF и Translucent Bambu Lab явно требует сушки перед печатью. У этих составов разная влагоёмкость, и влага вызывает пузыри, дырки и потерю прозрачности. Сопло 0,4 мм по умолчанию: универсальная рекомендация Bambu Lab, если у пластика нет прямого ограничения по размеру.
Хранение и сушка филамента
PLA: один из наименее капризных пластиков по части влаги. По данным Bambu Lab, его можно хранить при обычной влажности 50–60 %, в прохладном сухом месте, вдали от прямого солнца и источников тепла. В таких условиях сушить его нужно реже, чем PETG или нейлон.
Но у Bambu Lab пять специальных разновидностей требуют сушки перед печатью. Иначе остаточная влага даёт пузыри, дырки и падение прозрачности. PLA Wood особенно чувствителен: древесный наполнитель активно тянет влагу. Катушку нужно сушить перед печатью и сразу после использования упаковывать в герметичный контейнер с силикагелем.
| Тип пластика | Конвекционная печь | Горячий стол | AMS HT / AMS 2 Pro | Источник |
|---|---|---|---|---|
| PLA Silk / Silk+ / Wood / Aero | 55 °C, 8 ч | 70 °C, 12 ч | 55 °C, 8 ч | Bambu Lab |
| PLA CF / Translucent | 50 °C, 8 ч | 70 °C, 12 ч | 55 °C, 8 ч | Bambu Lab |
При использовании стола как сушилки катушку нужно переворачивать каждые 6 часов. Сверху её накрывают коробкой от филамента или PC-коробкой. У Bambu Lab AMS HT и AMS 2 Pro есть ограничение. При слишком высокой температуре пластик размягчается, подающие шестерни сминают его, и подача сбивается. В этих устройствах сушка PLA идёт при 55 °C или 50 °C, в зависимости от типа пластика. Режим нужно брать строго из инструкции к конкретному оборудованию.
Ограничения PLA: термостойкость, улица, прочность
PLA простой в печати, но капризный в эксплуатации. Главное слабое место PLA — это термостойкость. По данным Prusa, при нагреве выше 60 °C деталь начинает деформироваться, а Prusament указывает предел 55 °C. Для сравнения, PETG по спецификации Bambu Lab печатается при 240–270 °C на сопле.
PLA плохо переносит ультрафиолет и открытое небо. Под солнцем материал теряет прочность и деградирует. Prusa и Simplify3D прямо указывают: для уличных деталей PLA не подходит.
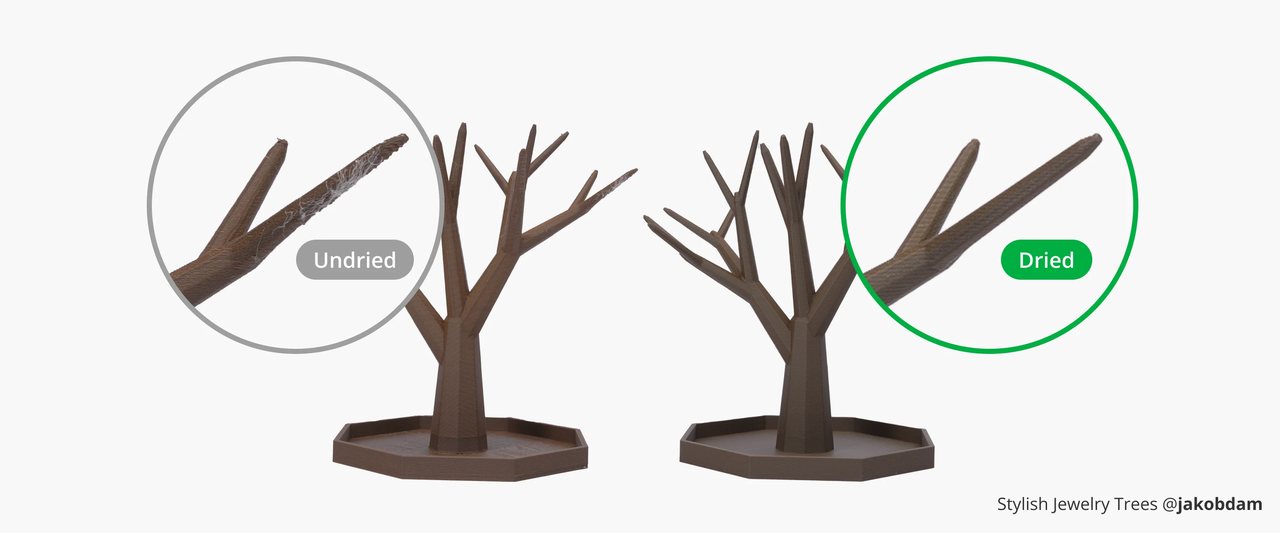
Механически PLA твёрдый, но хрупкий: при ударе он не гнётся, а раскалывается на осколки или ломается по слоям. Prusa в базе знаний прямо предупреждает, что межслойная адгезия у PLA слабее, чем у других пластиков. Деталь может разойтись между слоями. Ещё одна типичная болезнь: паутина и стрингинг при перемещениях печатающей головки. Расплав легко подтекает из сопла на холостом ходу, поэтому ретракт для PLA настраивают особенно тщательно.
Отдельная история: пищевая безопасность. И Prusa, и Prusament подчёркивают: исходный PLA безопасен, но напечатанная посуда не годится для еды без покрытия. Причина в микрощелях между слоями, где накапливаются бактерии. Решение: пищевое покрытие поверх детали и сопло из нержавеющей стали. Bambu Lab идёт ещё дальше: в их каталоге только PLA Pure имеет пищевой допуск. Все остальные PLA-пластики (Basic, Matte, Tough+, Silk, Galaxy, Wood, Marble, Sparkle, Glow, Aero, CF/GF) официально не предназначены для контакта с едой.
При выборе между PLA и PETG по температурным режимам разница заметна. PLA печатается при 190–240 °C на сопле (по данным Bambu Lab) и 35–55 °C на столе, тогда как PETG требует 240–270 °C на сопле и 50–80 °C на столе. PLA в открытом корпусе чувствует себя нормально. Именно поэтому он остаётся пластиком по умолчанию для большинства домашних принтеров.
Советы по подготовке стола и постобработке
Подготовка стола под PLA начинается с очистки. По данным Prusa лучший вариант очистки: изопропиловый спирт. Немного IPA на безворсовую салфетку, протирка стола. Чистить рекомендуют на холодном столе, но для этого пластика допускается и предварительно нагретый стол, если не касаться поверхности руками. Альтернатива IPA: тёплая вода с несколькими каплями средства для посуды на бумажном полотенце.
По данным Bambu Lab, перед печатью стол нужно вымыть горячей водой с моющим средством. Это обеспечивает лучшее сцепление первого слоя. Компания рекомендует наносить на стол клей-карандаш или жидкий клей Bambu Lab. Это улучшает адгезию, упрощает снятие детали и защищает поверхность пластины, особенно инженерной. После печати деталь снимают только после полного остывания стола.
По Prusa, лучшая адгезия PLA даётся на satin или гладком листе PEI. Для Original Prusa i3 подходят также гладкие TXT с порошковым покрытием и порошковые satin-листы. Гладкий лист лучше работает на деталях с малым пятном контакта, а на порошковом покрытии live-Z нужно выставлять ниже, чтобы сопло заполнило текстуру. Без чрезмерного опускания, иначе лист повреждается. Печатать PLA можно и на стекле, каптоновом скотче, или с клеем-карандашом.
Шлифовка PLA требует воды. По Prusa, сухая шлифовка быстро разогревает пластик трением. Он локально подплавляется, и дальнейшая обработка идёт плохо. Мокрая шлифовка абразивной шкуркой снимает эту проблему; для PLA Prusament мокрая обработка указана как штатный метод постобработки.
Химическое сглаживание PLA возможно, но только в лабораторных условиях. По Prusa, PLA растворяется в хлороформе, горячем бензоле или тетрагидрофуране. Это опасные органические растворители, работать с ними должны подготовленные лаборанты. Часть PLA-филаментов частично растворяется и склеивается ацетоном, либо детали просто соединяют суперклеем.
По Simplify3D, пластик течёт легко и продолжает выдавливаться при холостом перемещении, оставляя нити между элементами. Основной способ борьбы — это точная настройка ретракта. У разных производителей и принтеров значения различаются, и их подбирают экспериментально. В Simplify3D 4.0 для этого появился Variable Settings Wizard. Например, можно печатать две вертикальные стойки рядом и менять дистанцию ретракта по секциям через каждые 20 мм, сравнивая результат вживую.
Когда сопло стрингит, Simplify3D советует сначала снизить температуру сопла на 5–10 °C — это уменьшает избыточное вытекание. Если при этом появляется недоэкструзия, температуру поднимают на 10 °C, чтобы пластик легче проходил через сопло. Дополнительно помогают обдув на 100% с первых слоёв и увеличение числа периметров. Толстая внешняя стенка даёт более прочное сцепление между слоями и меньше шансов на растрескивание.
Частые дефекты и их причины
По данным Simplify3D, пластик течёт легче других филаментов и продолжает выдавливаться во время холостых перемещений, оставляя нити между элементами модели. Главный рычаг борьбы — это настройка ретракта. Его дистанцию и скорость подбирают под конкретный принтер и бренд филамента. Если паутина не уходит, Simplify3D советует снизить температуру сопла на 5–10 °C, чтобы уменьшить избыточное вытекание расплава.
Недоэкструзия у PLA проявляется как непропечатанные слои, щели и слабая межслойная связь. Simplify3D рекомендует в этом случае поднять температуру сопла на 10 °C, чтобы снизить вязкость расплава и облегчить продавливание через сопло. Диапазон печати PLA по Simplify3D: 190–220 °C, по Bambu Lab: 190–230 °C для стандартного PLA. Есть запас для манёвра.
Термический запирающий пробой хотэнда: специфический риск для PLA после печати высокотемпературными пластиками. У PLA низкая термостойкость. При последующей загрузке остатки ABS, PC и аналогов в зоне хотэнда могут размягчиться и заблокировать канал. По руководству Bambu Lab перед печатью PLA в этом случае рекомендуют выполнить cold pull. Это холодная протяжка сопла для очистки от остатков предыдущего филамента.
PLA Aero требует особого подхода, потому что это вспененный филамент с высокой текучестью и заметным расширением объёма. Bambu Lab предупреждает, что он чувствителен к давлению экструзии. При длинных холостых перемещениях и активном ретракте пластик подтекает, появляются паутина и неравномерное заполнение. В Bambu Studio для Aero отключают Dynamic Flow Calibration. Выбирают модели с простой геометрией и утолщают тонкие стенки до 1 мм и более.
PLA Wood склонен к паутине и пузырям из-за гигроскопичной древесной муки в составе. Bambu Lab требует сушить этот филамент перед печатью и хранить в герметичной таре с силикагелем сразу после использования. Помимо этого, древесный наполнитель может забивать тонкие сопла: сопло 0,2 мм из нержавеющей стали для PLA Wood не рекомендовано.
PLA-CF требует регулярной прочистки сопла из-за углеродного наполнителя. Bambu Lab рекомендует периодически делать cold pull с обычным PLA Basic или PLA Matte, чтобы вычистить частицы и пыль из канала. PLA Glow и PLA-CF, по данным Bambu Lab, дополнительно требуют закалённого стального сопла. Они не совместимы с соплом 0,2 мм, частицы наполнителя быстро изнашивают нержавеющую сталь и латунь.
Сводный ориентир по корректировкам температуры для борьбы с типичными дефектами PLA от Simplify3D: при паутине и стрингинге снижать температуру сопла на 5–10 °C, при недоэкструзии повышать на 10 °C. Корректировки делают в пределах рекомендованного производителем диапазона.
Частые вопросы
Какая температура печати PLA?
Температура сопла для PLA: 190–230 °C по данным Bambu Lab, 210 ± 10 °C у Prusa для Prusament, 190–220 °C в гайде Simplify3D. Точное значение зависит от производителя и добавок; по Prusa, возможный разброс для разных брендов составляет 185–235 °C.
Какая температура стола нужна для PLA?
По базе знаний Prusa рекомендуется 60 °C. По гайду Bambu Lab это 35–55 °C, по Simplify3D это 45–60 °C. Нагрев стола для PLA не обязателен: Prusa прямо указывает, что PLA не требует подогрева стола.
Нужно ли сушить PLA?
Обычный PLA имеет низкую гигроскопичность и при влажности 50–60 % хранится без частых сушек (Bambu Lab). Специальные сорта, а именно PLA Silk, Silk+, Wood, Aero, CF, Translucent, перед печатью рекомендуется просушить. Например, PLA Silk/Wood/Aero при 55 °C 8 часов, PLA CF/Translucent при 50 °C 8 часов.
Нужен ли закрытый корпус для печати PLA?
Закрытый корпус для PLA не требуется. Это указано в карточке Prusament PLA и в таблице совместимости Bambu Lab, где PLA отнесён к открытым и закрытым принтерам без ограничений.
При какой температуре размягчается PLA?
PLA размягчается при температуре выше 60 °C, а Prusament указывает предел 55 °C. Температура плавления PLA около 175 °C по данным Prusa и Prusament.