
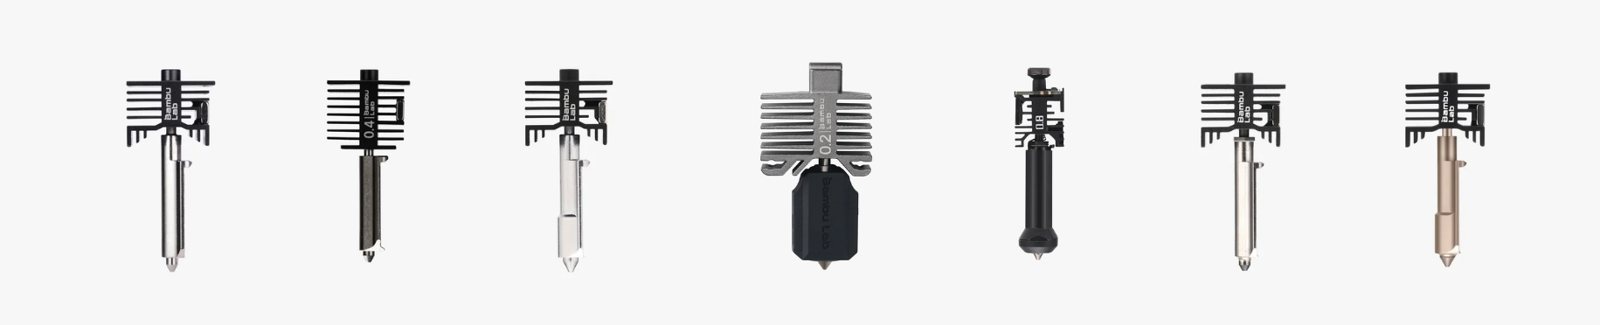
Материал чувствителен к износу сопла и влажности, поэтому Bambu Lab разделяет выбор оборудования, подготовку пластика и настройку печати.
Базовые параметры печати
| Параметр | Значение | Источник |
|---|---|---|
| Сопло | Закалённая сталь; 0,6 мм — первый выбор, 0,4 мм — первый выбор для Bambu PETG-CF; 0,2 мм не использовать | Bambu Lab Wiki, Filament guide |
| Температура сопла | 240–270 °C | Bambu Lab Wiki, Filament guide |
| Температура стола | 60–80 °C для гладкой и текстурированной PEI-пластины | Bambu Lab, Comprehensive Guide to PETG-CF |
| Скорость печати | < 200 мм/с | Bambu Lab, Comprehensive Guide to PETG-CF |
| Обдув детали | 0–40% | Bambu Lab, Comprehensive Guide to PETG-CF |
| Отжиг | 65–70 °C, 6–12 ч | Bambu Lab, Comprehensive Guide to PETG-CF |
| Конвекционная печь | 60–65 °C, 8 ч | Bambu Lab Wiki, PETG Usage Guide |
| Стол для сушки | 80 °C, 12 ч; переворачивать каждые 6 ч | Bambu Lab Wiki, PETG Usage Guide |
| Стол X1 для сушки | 75–85 °C, 12 ч | Bambu Lab, Comprehensive Guide to PETG-CF |
| AMS HT / AMS 2 Pro | 65 °C, 8 ч | Bambu Lab Wiki, PETG Usage Guide |
| Сушильная печь с обдувом | 65 °C, 8 ч | Bambu Lab, Comprehensive Guide to PETG-CF |
| AMS | AMS совместим; AMS lite не рекомендован | Bambu Lab Wiki, Filament guide |
| Корпус | Для PETG-CF/GF рекомендован закрытый корпус | Bambu Lab Wiki, Filament guide |
Почему углеволокно изнашивает сопло
PETG-CF может истирать сопло, поэтому Bambu Lab рекомендует закалённое стальное сопло. Для PETG-CF Bambu Lab рекомендует сопло из закалённой стали: оно твёрже нержавеющей стали и лучше переносит абразивную нагрузку.
- Bambu Lab называет сопло 0,6 мм из закалённой стали первым выбором: оно снижает риск забивания и подходит большинству сценариев.
- Сопло 0,8 мм из закалённой стали совместимо; при увеличении диаметра детализация снижается, а риск забивания уменьшается.
- Сопло 0,4 мм high-flow для PETG-CF не рекомендовано. Сопла 0,6 и 0,8 мм high-flow, по таблице Bambu Lab, совместимы.
При работе с PETG-CF надевайте перчатки, устойчивые к проколу и порезу, а также защитные очки. Bambu Lab предупреждает о микроскопических заусенцах на пластике и выделении волокон при печати, удалении поддержек и шлифовке деталей. Не трогайте и не трите шероховатые края и сломанные поверхности голыми руками.
Подготовка принтера и пластика
- Установите совместимое сопло. Для филамента Bambu PETG-CF рекомендован диаметр 0,4 мм: он улучшает детализацию и качество поверхности. Перед началом печати удалите остатки материала из сопла.
- Тщательно высушите филамент. PETG поглощает влагу, поэтому PETG-CF лучше сушить заранее. На принтерах H2 используйте путь «Настройки (Settings) → Инструменты (Toolbox) → Сушить филамент (Dry Filament)». После использования сразу помещайте петлю в герметичный контейнер с эффективным влагопоглотителем.
- Загрузите высушенный PETG-CF в принтер через AMS: Bambu Lab считает эту комбинацию совместимой. По данным Bambu Lab, AMS совместим с PETG-CF, а AMS lite для этого материала не рекомендован.
- Перед печатью настройте параметры PETG-CF в Bambu Studio. Проверьте совместимость сопла, материала и принтера, затем задайте рекомендуемые параметры печати. Сохраните настройки перед отправкой задания на принтер.
Если качество печати не улучшилось
Сначала определите основной симптом и меняйте один параметр за раз. При паутине и пузырях сначала высушите PETG-CF: по данным Bambu Lab, влажный пластик вызывает эти дефекты.
| Симптом | Причина | Что поменять | Источник |
|---|---|---|---|
| Паутина, пузыри, отверстия и шероховатая поверхность | Влага в пластике вызывает расширение расплава в хотэнде. | Повторно высушить PETG-CF и повторить печать. По данным Bambu Lab, явная паутина указывает на влажный пластик. | Bambu Lab Wiki: PETG Usage Guide |
| Избыточное выдавливание и скопление материала у сопла | Повышенный flow усиливает паутину и риск засорения. | Для PETG-CF оставить flow 0,95. При засорении снизить его до 0,93–0,94; выше 0,96 увеличивается риск паутины и засорения. | Bambu Lab Wiki: PETG Usage Guide |
| Локальное недоэкструдирование после нависания | Резкий переход от низкой скорости к высокой нарушает стабильность подачи. | Снизить скорость до 90 мм/с и установить коэффициент плавности на 0,1, чтобы изменение скорости было плавным. | Bambu Lab Wiki: PETG Usage Guide |
| Повторяющееся засорение сопла | Слишком высокий flow или температура при низкой скорости способствует налипанию материала. | Снизить flow до 0,93–0,94. Для сопла 0,4 мм уменьшить ширину линии до 0,36–0,40 мм; температуру снижать вместе со скоростью. | Bambu Lab Wiki: PETG Usage Guide |
| Коробление и отрывание детали от стола | Слои остывают слишком быстро, что создаёт напряжения между слоями. | Нанести клей и включить brim для улучшения адгезии и увеличения площади контакта со столом. | Bambu Lab Wiki: PETG Usage Guide |
Если сопло уже засорено, сначала очистите его. По рекомендации Bambu Lab, для углеволоконного пластика используйте сопло из закалённой стали.
Частые вопросы
Какое сопло нужно для PETG-CF?
Для PETG-CF нужно закалённое стальное сопло; Bambu Lab рекомендует 0,4 мм как первый выбор. Сопла 0,6 и 0,8 мм совместимы, а 0,2 мм и high-flow 0,4 мм — не рекомендуются.
Какую температуру ставить для PETG-CF?
Bambu Lab рекомендует 240–270 °C для сопла и 60–80 °C для стола. Скорость печати по рекомендации Bambu Lab должна оставаться ниже 200 мм/с.
Можно ли PETG-CF в AMS?
PETG-CF совместим с AMS, но перед использованием его следует высушить. Bambu Lab Filament Guide для AMS lite указывает «не рекомендуется».
Нужно ли сушить PETG-CF?
Да, Bambu Lab в PETG Usage Guide рекомендует сушить PETG-CF при 60–65 °C в течение 8 часов в конвекционной печи. Для нагретого стола Bambu Lab указывает 80 °C и 12 часов. Для AMS HT или AMS 2 Pro указаны 65 °C и 8 часов. В Comprehensive Guide для сушильной печи с обдувом указаны 65 °C и 8 часов. Для стола X1 указаны 75–85 °C и 12 часов.
Главное по темеPETG: температура печати, сушка, настройки и частые проблемы