
На практике результат сильно зависит от подготовки: влажный пластик даёт пузыри и пустоты, а тонкие линии оставляют швы, через которые рассеивается свет. Ниже — пошаговые настройки в слайсере, которые повышают светопропускание детали, и ограничения, которые нельзя обойти даже с идеальной калибровкой.
От чего зависит прозрачность PETG
Свет проходит через деталь плохо по конкретным причинам. При нагреве в хотэнде вода вскипает и рвёт расплав. Следующая причина: швы между линиями. Чем больше линий прошло сопло, тем больше микрозазоров, которые рассеивают свет. Третья причина: слишком быстрое охлаждение. Вентилятор создаёт неравномерную усадку соседних линий, и граница между ними становится мутной. Четвёртая причина связана с геометрией модели: сложные структуры трудно сделать по-настоящему прозрачными даже с оптимальными параметрами.
Сушка филамента перед печатью
PETG активно впитывает влагу: при хранении в обычных условиях с относительной влажностью 50–60% пластик набирает воду, и при печати она превращается в пузыри и пустоты внутри линии.
Понять, что катушка влажная, можно по внешнему признаку: сильная паутина между элементами модели. Если эти симптомы появились, катушку нужно сушить, а после печати сразу убирать в герметичный контейнер с силикагелем.
| Способ сушки | Температура и время | Источник |
|---|---|---|
| Конвекционная печь | 60–65 °C, 8 ч | Bambu Lab Wiki, PETG Usage Guide |
| Нагревательный стол | 80 °C, 12 ч | Bambu Lab Wiki, PETG Usage Guide |
| AMS HT / AMS 2 Pro | 65 °C, 8 ч | Bambu Lab Wiki, PETG Usage Guide |
При сушке на столе катушку переворачивают каждые 6 часов и накрывают коробкой или PC-коробом. На принтерах X1, серии H2 и P2S есть встроенная функция «Сушка филамента». Режим одинаков для PETG Basic, PETG HF, PETG CF и прозрачного PETG Translucent.
Если сушить возможности нет, деталь всё равно удастся напечатать, но с оговорками: стоит перейти на «Обобщённый PETG HF» с температурой сопла 220 °C и объёмной скоростью 16 мм³/с, а также снизить общую скорость печати. Это уменьшает паутину и пузыри, но не отменяет того, что сухой филамент даёт лучшую прозрачность.
Настройки слайсера по шагам
Bambu Lab рекомендует сопло 0,8 мм для прозрачного PETG. Все правки делаются в Bambu Studio: сначала слева выбирают «Филаменты проекта», рядом с нужным пластиком жмут иконку и открывают «Редактировать». Дальше параметры пошагово.
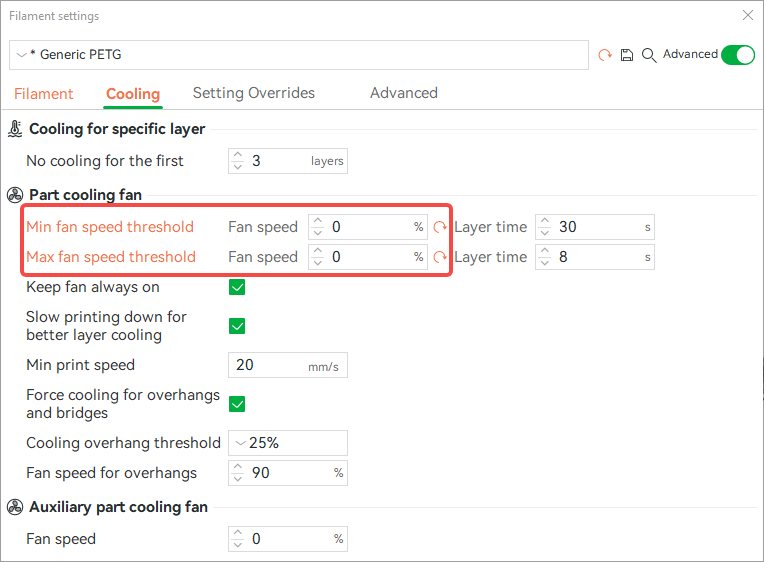
- Отключить обдув. В настройках выключают все вентиляторы. Bambu Lab предупреждает: для PLA это повышает риск коробления, скорость вентилятора снижают умеренно, под конкретную геометрию и толщину модели.
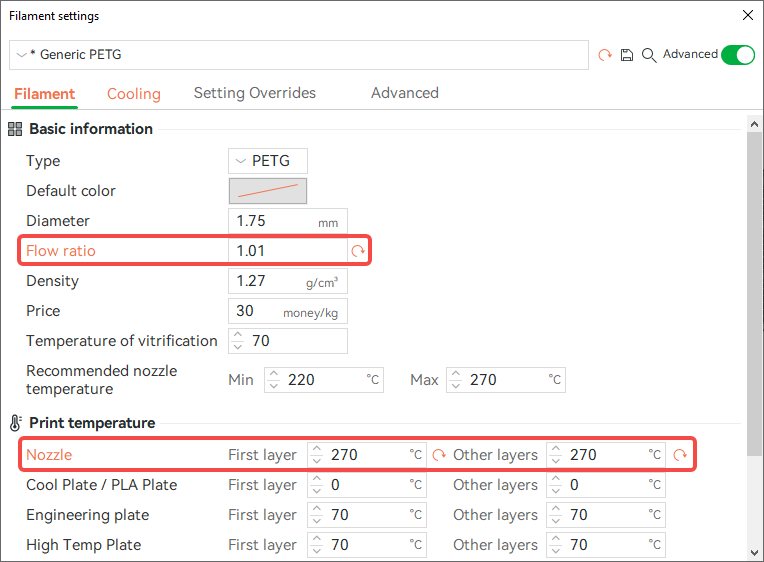
- Поднять поток и температуру хотэнда. Увеличенный поток уменьшает зазоры между линиями и поднимает светопропускание. Рекомендуемый диапазон потока для PETG-подобных пластиков: 0,93–0,96. Ниже 0,93 будет недоэкструзия и слабая адгезия, выше 0,96 возможны паутина и засор сопла. Температуру поднимают вместе со скоростью: при высокой скорости соплу нужно расплавить больше материала за короткое время.
- Задать высоту слоя 0,1 мм и ширину линии 0,5 мм.
- Оставить одну стенку, убрать верхние и нижние слои, заполнение поставить 100% с направлением 0° или 90°. Так линии в теле детали идут в одном направлении без перехлёста, и слои не дают лишних границ.
- Опустить все скорости до 20 мм/с. Медленная подача расплава повышает прозрачность, но увеличивает время печати.
| Параметр | Значение | Источник |
|---|---|---|
| Сопло | 0,8 мм | Bambu Lab Wiki |
| Высота слоя | 0,1 мм | Bambu Lab Wiki |
| Ширина линии | 0,5 мм | Bambu Lab Wiki |
| Стенки | 1 | Bambu Lab Wiki |
| Верхние и нижние слои | 0 | Bambu Lab Wiki |
| Заполнение | 100%, направление 0° или 90° | Bambu Lab Wiki |
| Скорость печати | 20 мм/с | Bambu Lab Wiki |
| Обдув | выключен | Bambu Lab Wiki |
Обработка поверхности и ограничения метода
После печати поверхность детали стоит аккуратно зашлифовать. По данным Bambu Lab это дополнительно повышает светопропускание.
Прозрачность зависит не только от режимов печати, но и от геометрии модели. Bambu Lab прямо предупреждает: даже при оптимальных параметрах детали со сложной структурой трудно сделать по-настоящему прозрачными.
PLA относится к полукристаллическим полимерам, и его внутренние зёрна преломляют свет, заметно снижая прозрачность. По этой причине Bambu Lab отмечает, что PETG в целом прозрачнее PLA.
Частые вопросы
Можно ли напечатать полностью прозрачную деталь из PETG?
PETG лучше подходит для прозрачных деталей, чем PLA, потому что это аморфный полимер без зёрен, преломляющих свет. Это следует из данных Bambu Lab. Однако даже при оптимальных параметрах сложная геометрия сильно ограничивает итоговую прозрачность, поэтому полностью прозрачную деталь получить трудно.
Какие настройки влияют на прозрачность PETG?
Bambu Lab рекомендует: сопло 0,8 мм, высота слоя 0,1 мм, ширина линии 0,5 мм, одна стенка, без верхних и нижних слоёв, заполнение 100% с направлением 0° или 90°, отключённый обдув, скорость 20 мм/с и повышенный поток для уменьшения зазоров между линиями. Дополнительно сухой филамент, высокая температура сопла и постобработка шкуркой улучшает светопропускание.
Главное по темеPETG: температура печати, сушка, настройки и частые проблемы