
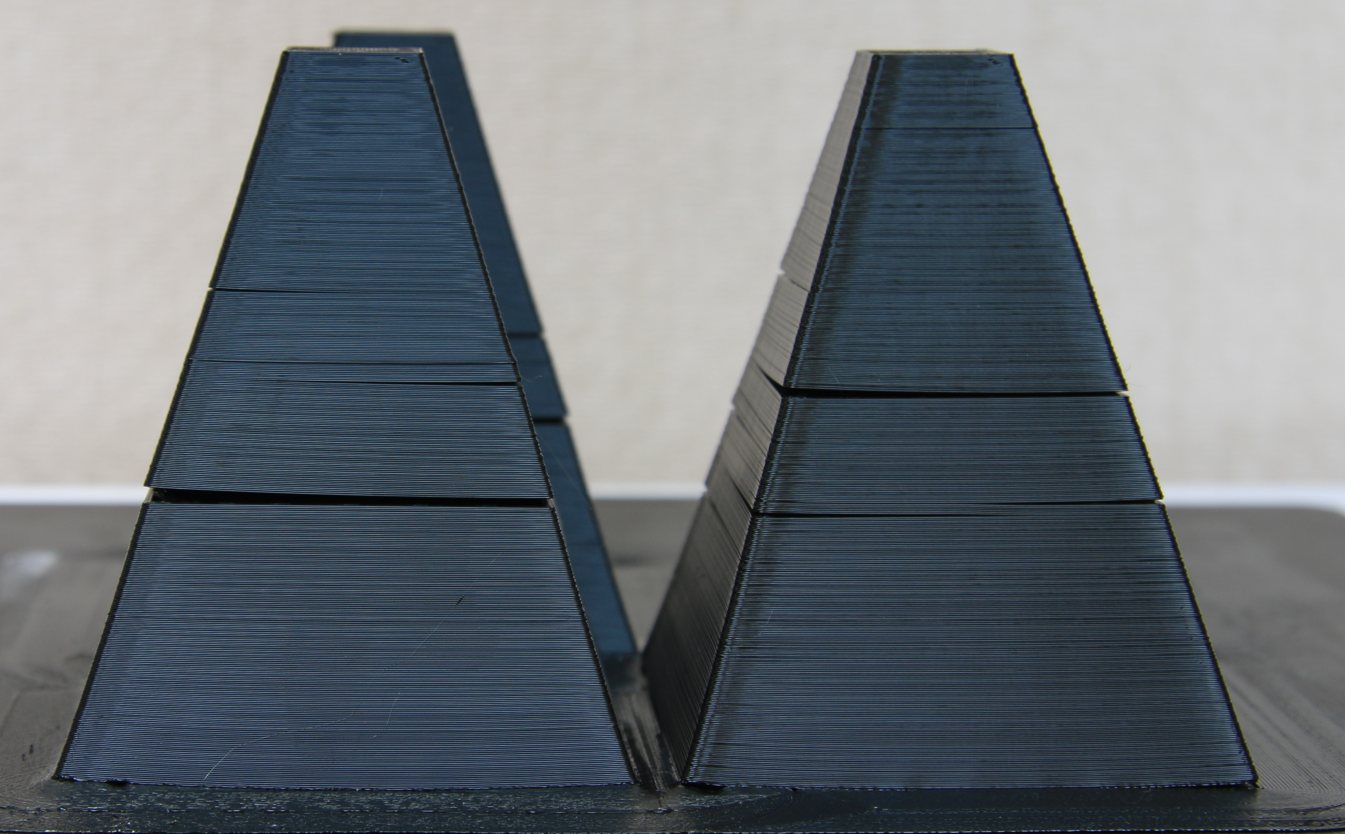
Расслоение выглядит как трещины вдоль оси Z: слои будто отходят друг от друга. По руководству Bambu Lab эта проблема типична для ABS, ASA, PC, PET-CF и PA-CF.
Сначала исключите самое простое
Частичный засор сопла иногда маскируется под расслоение: на конкретном слое пластик просто не выдавливается. Bambu Lab советуют начать с холодной протяжки (cold pull) и следовать руководству по прочистке сопла для вашей серии принтера: H2D, H2C, H2S, серии A или X1/P1.
Если сопло чистое, регулируйте температуру и скорость
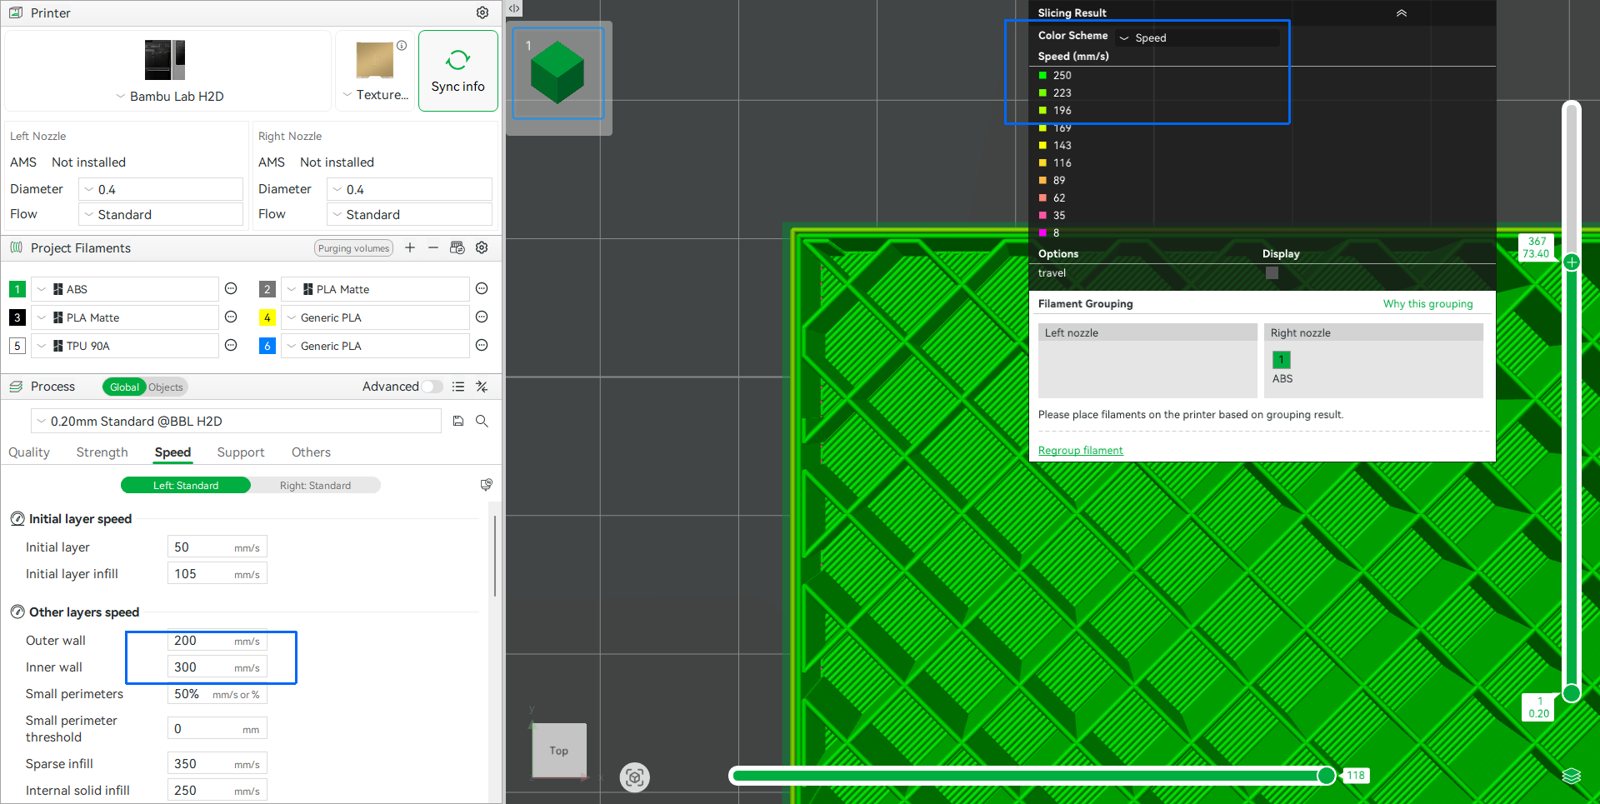
Слабая адгезия между слоями — главная причина. Расплаву нужно больше времени, чтобы сплавиться с предыдущим слоем. Производитель предлагает два рычага: повысить температуру сопла или снизить скорость печати. Для ABS в руководстве указаны конкретные ориентиры. Внутренние стенки: 150 мм/с, внешние: 100 мм/с.
Уберите лишний обдув
Откройте превью параметров обдува в слайсере и посмотрите значения для внутренней и внешней стенок. Если стоит порядка 60%, снизьте параметр «Максимальная скорость вентилятора».
Поднимите температуру стола и камеры
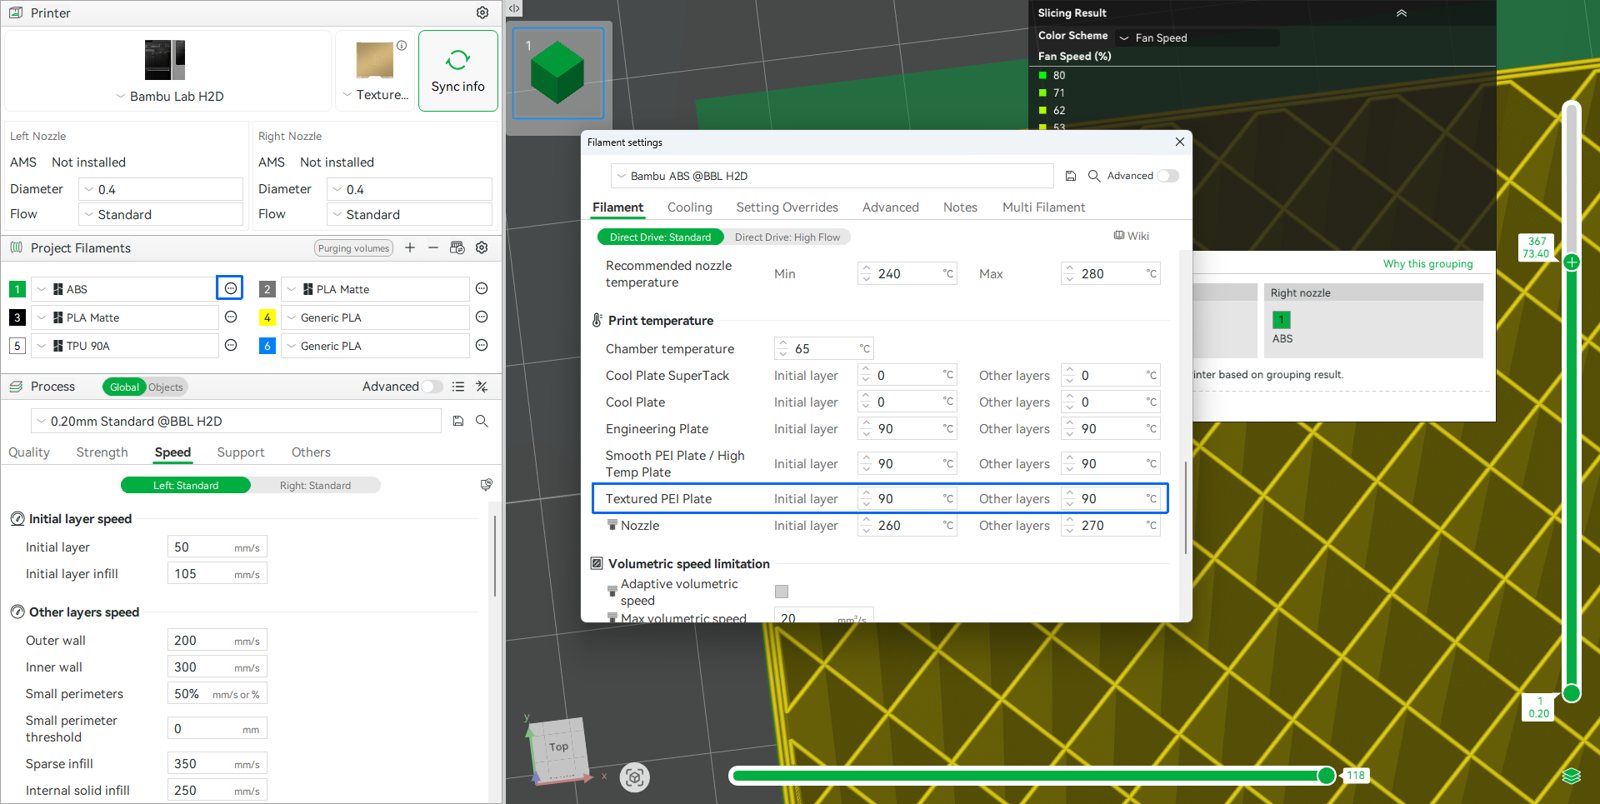
По руководству Bambu Lab, стол стоит поднять на 5–10 °C. Если у принтера есть активный нагрев камеры, её температуру поднимают на 5 °C.
Что это значит для владельца принтера
Порядок действий один: сначала холодная протяжка, затем температура сопла и скорость, обдув, стол и камера. Если после этого трещины остались, производитель предлагает отправить логи принтера в поддержку.