
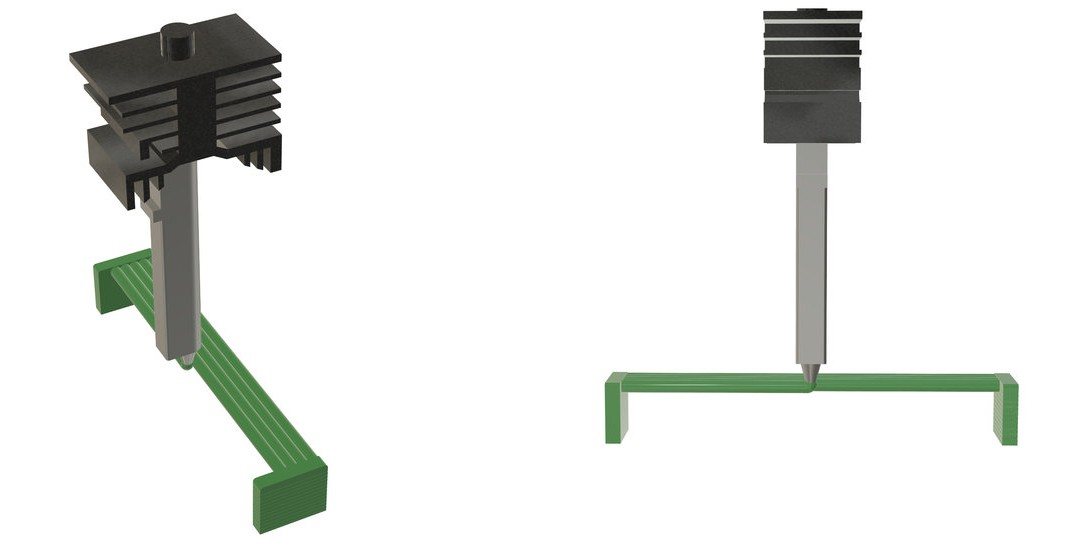
Нависание — это часть модели, которая выходит наружу без опоры снизу. Поскольку принтер кладёт слой за слоем, пластик без поддержки провисает под собственной тяжестью. Мост — частный случай: пластик тянется в воздухе между двумя опорами, не прижимаясь к поверхности, и сохраняет круглое сечение вместо приплюснутого.
Когда можно печатать без поддержек
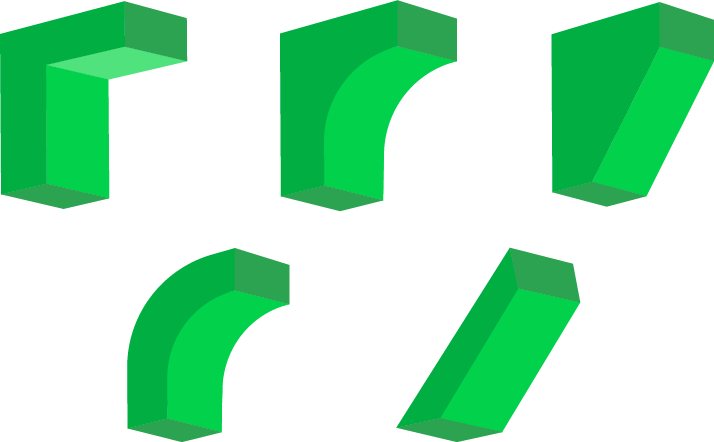
В руководстве Bambu Lab используют угол наклона, то есть угол между наклонной поверхностью модели и столом. Если угол меньше 45°, поддержки стоит добавить. Если угол больше 45°, поверхность считается самонесущей, и задача сводится к качеству самого свеса.
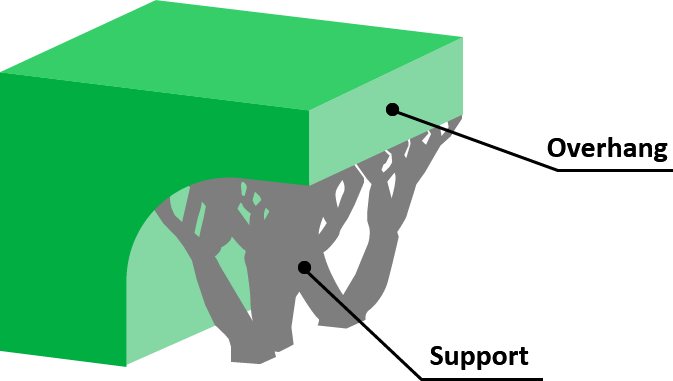
Этот угол не равен «overhang threshold» в слайсере. Threshold — доля ширины линии без опоры слева или справа. Чем больше порог, тем больше поддержек Bambu Studio генерирует автоматически.
Что подкрутить на свесах больше 45°
Если свес не падает, но выглядит рваным, причина обычно одна: пластик не успевает остыть и тянется вниз под весом. В руководстве предлагают четыре рычага.
Температура хотэнда. Для PLA можно опустить «температуру других слоёв» примерно до 205 °C и одновременно выкрутить обдув на 100%. Для других фирменных пластиков сначала смотрите Filament Guide и снижайте температуру в пределах рекомендованного диапазона на 5–10 °C. Для сторонних пластиков сначала печатается температурная башня по Third-Party Filament Calibration Guide.
Скорость на свесах. Включите Overhang Slowing, это замедление именно на свесах. Диапазон, который советует Bambu Lab: 10–60 мм/с. Чем больше порог свеса, тем длиннее висит линия без опоры и тем сильнее её нужно тормозить.
Обдув. Поднимите процент основного и вспомогательного вентилятора, а потом проверьте, что оба реально крутятся. Их можно включать и выключать прямо из Bambu Studio.
Теплоотвод. Откройте переднюю дверцу и стеклянную крышку. Это улучшает обдув. Рекомендация работает только для PLA, PETG и TPU. Для высокотемпературных пластиков холодная камера даст коробление и плохую адгезию между слоями.
Мосты: что и зачем крутить
Проблема моста в том, что линия не расплющивается о поверхность. С дефолтными значениями диаметр линии оказывается меньше зазора между линиями, соседние дорожки не касаются друг друга, и между ними остаются щели. Поверхность выглядит рыхлой и провисшей.
Bridge Flow добавляет материал в каждую линию моста, чтобы соседние дорожки расползлись и сцепились. Чем больше поток, тем больше пластика нужно остудить, поэтому вместе с потоком придётся трогать и Bridge Speed.
Bridge Speed замедляет печать на мосту, давая линии время остыть и закрепиться до следующей. Слишком медленно тоже плохо, диапазон подбирается под конкретный принтер и пластик.
Thick Bridges увеличивает ширину линии моста. Полезно на длинных пролётах, где тонкая нить тянется и рвётся. Ширина линии растёт, шаг между линиями автоматически подгоняется, чтобы сохранить пропорцию. На коротких мостах толстые линии, наоборот, провисают, там опцию лучше отключить. Это параметр не универсальный, его тестируют под модель.
Bridge Direction задаёт ориентацию линий над пролётом. Короткий мост стабильнее длинного, поэтому смена направления часто сразу уменьшает провисание.
Как подобрать числа под свой пластик
Bambu Lab ссылается на тестовую модель пользователя Make Wonderful Things на MakerWorld. В Bambu Studio для неё уже сделаны готовые площадки с разными значениями Bridge Flow и Bridge Speed. Печатать весь лист необязательно. Для PLA самые частые значения лежат в диапазоне 1.4–1.7, остальные квадратики можно снять с печати в Objects, чтобы сэкономить пластик.
Порядок такой: сначала выбираете лучший Bridge Flow визуально по площадкам, затем на лучшем потоке перебираете скорость от 10 до 50 мм/с. В тестах Make Wonderful Things хорошо легли варианты 1.5 на 30–40 мм/с и 1.6 на 10–20 мм/с. При отсутствии заметной разницы в качестве рационально взять 1.5 при 40 мм/с ради скорости.
После калибровки значения вписываются в Quality и Speed текущего процесса, профиль сохраняется под своим именем и используется дальше. Длинные мосты всё равно будут провисать. Это ограничение, которое признаётся самим руководством Bambu Lab.
Что это значит для владельца принтера
Для свесов проще всего начать с двух ручек: опустить температуру хотэнда на 5–10 °C и включить Overhang Slowing в диапазоне 10–60 мм/с с обдувом на максимум. Для мостов выкатить тестовую модель с MakerWorld, найти свой Bridge Flow визуально, потом подобрать скорость и сохранить отдельный процесс. Так под конкретный пластик появляется готовый профиль, который не нужно собирать заново под каждую деталь.