
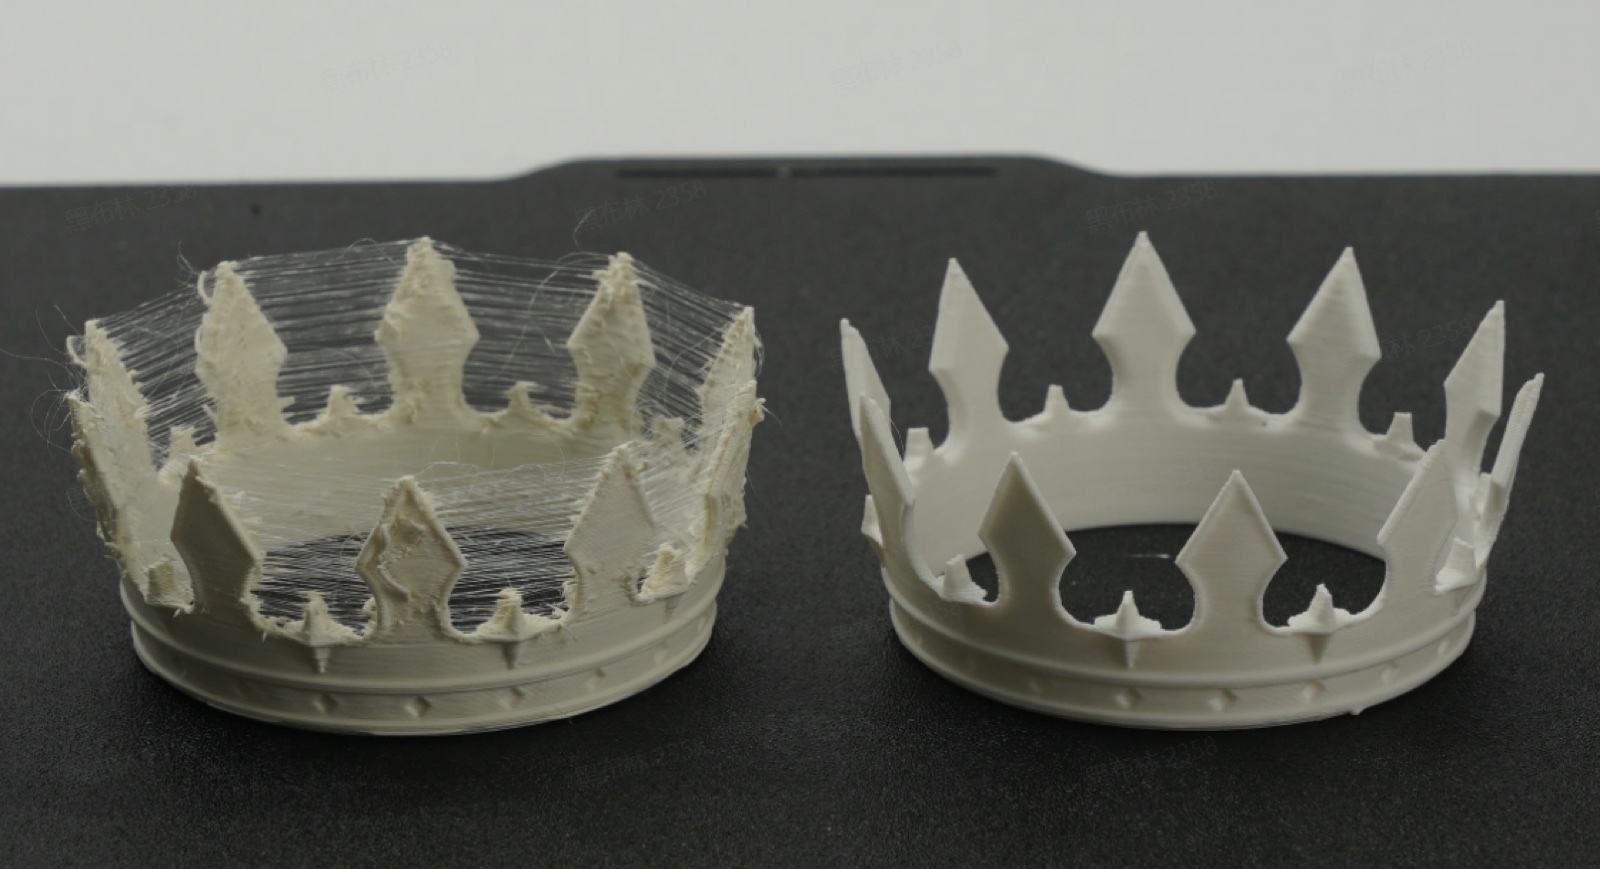
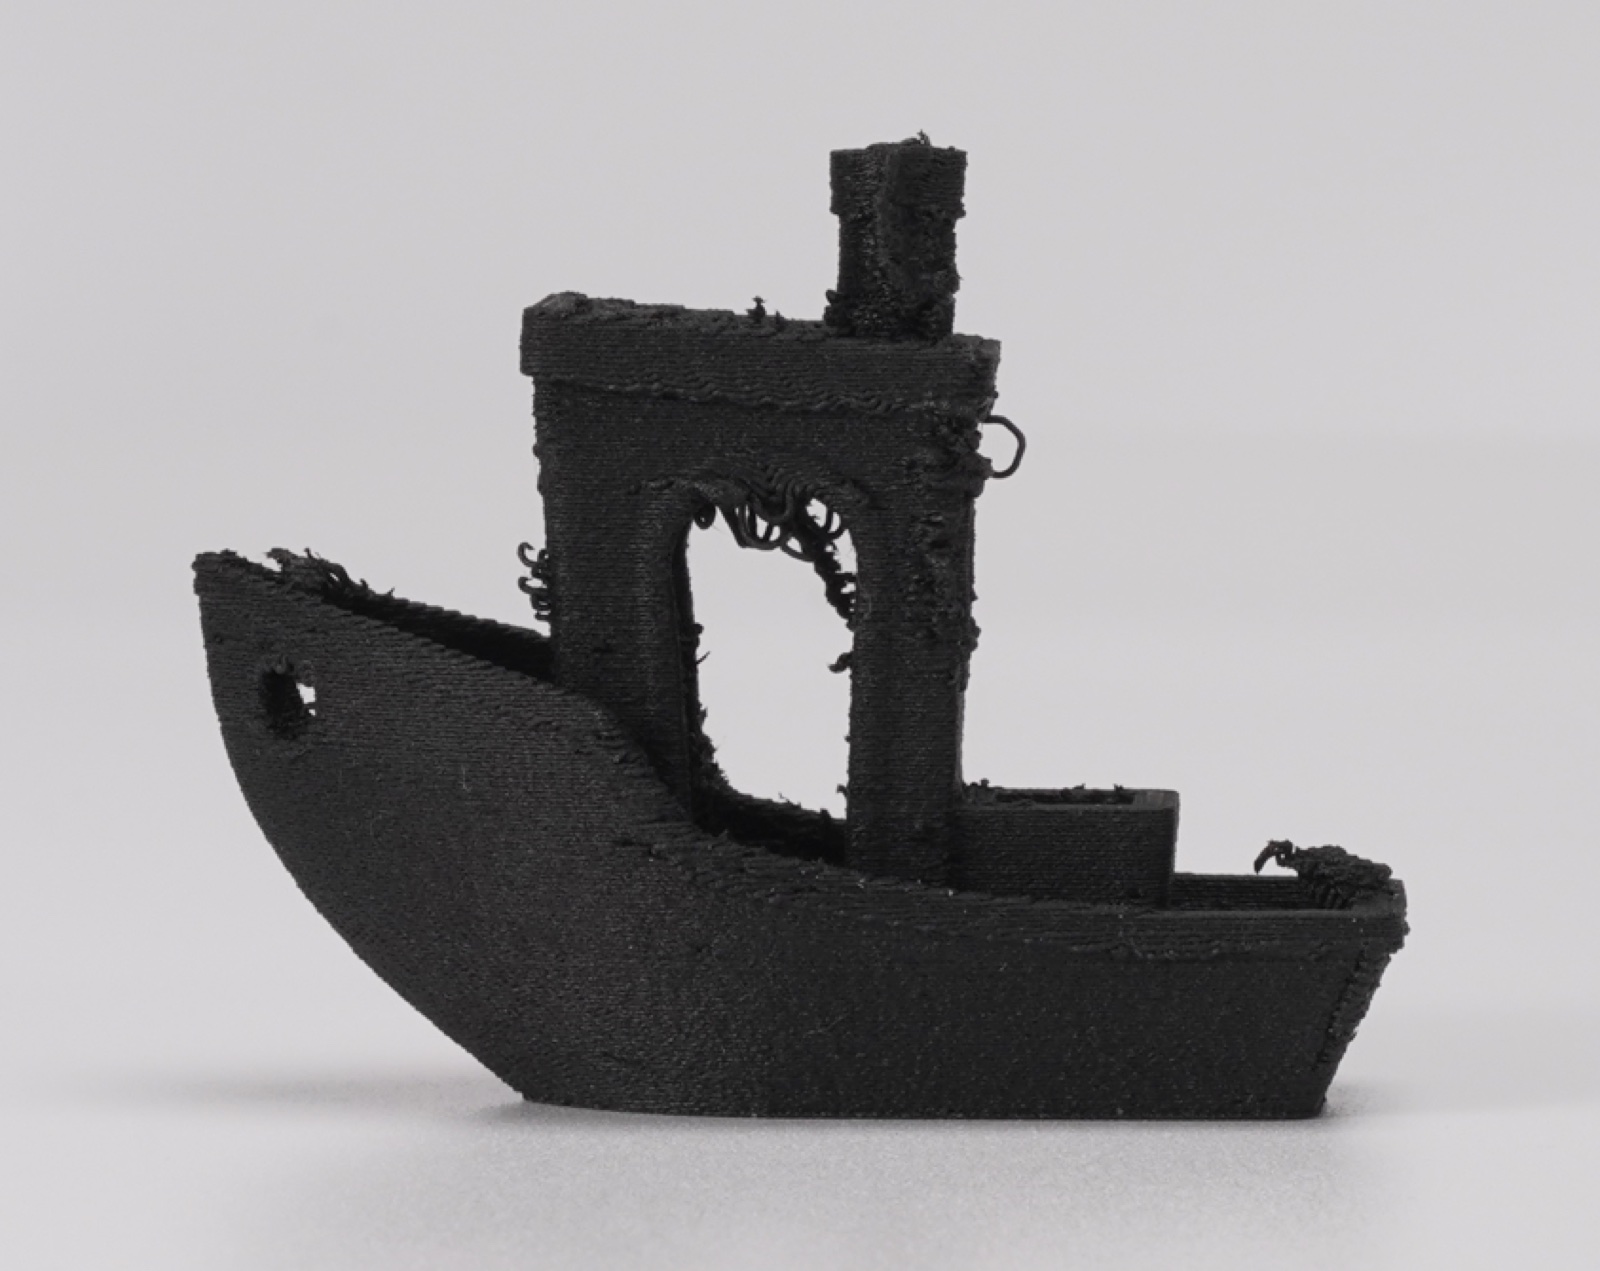
Стрингинг — тонкие нити между элементами модели. Оузинг — подтёки расплава там, где сопло не должно выдавливать пластик. У обоих дефектов общие корни: избыточная экструзия, влажный пластик и неверно подобранный ретракт.
Как отличить стрингинг от оузинга
Паутина появляется во время перемещений печатающей головы между участками модели. Подтёки — это скопления лишнего расплава в одном месте, наросты на сопле, локальные дефекты поверхности. На практике оба явления часто идут вместе.
Причина 1: влажный филамент
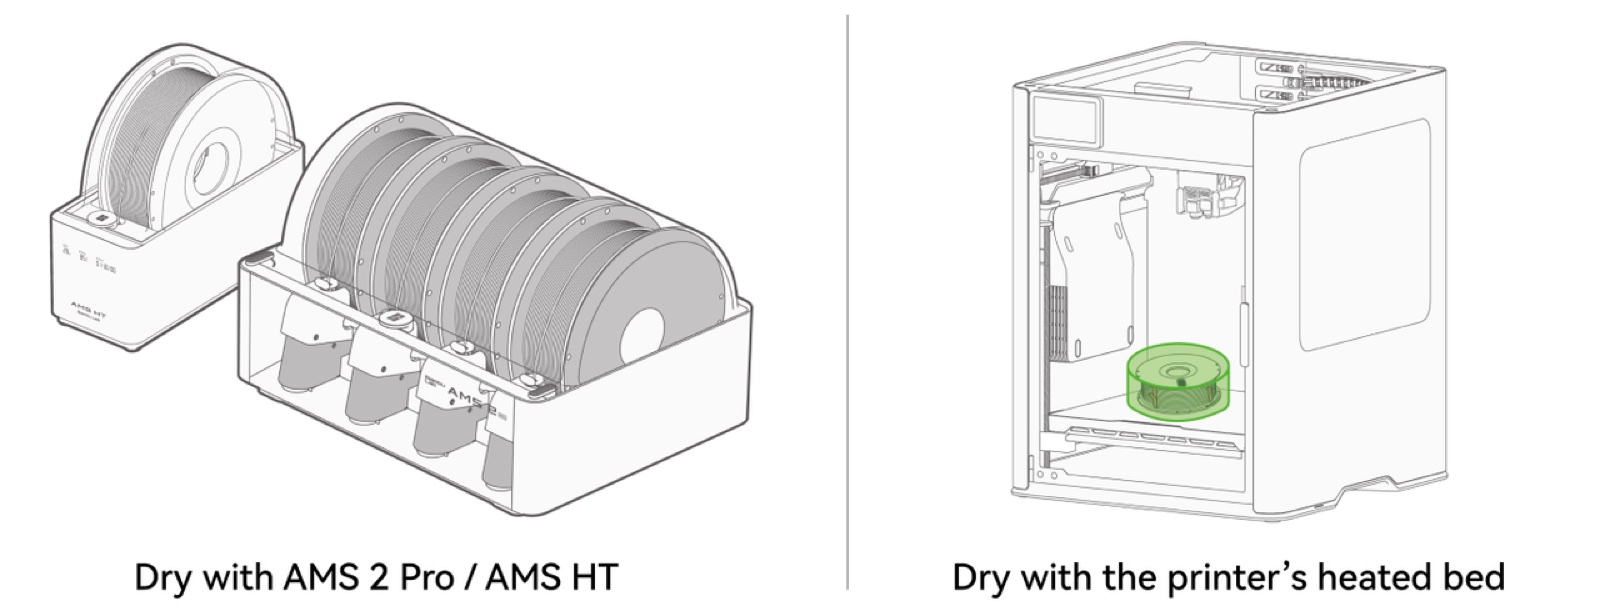
Влага в пластике вскипает в хотэнде, расплав вспенивается и течёт неравномерно. Для PETG и PETG-CF в руководстве рекомендуют сушку при 75–85 °C в течение 12 часов. PLA Basic достаточно 60–70 °C на 12 часов. Сушёный пластик сразу убирают в герметичную коробку с силикагелем.
Причина 2: длинные перемещения и слабый ретракт
При длинных перемещениях расплав успевает вытечь из сопла. Решение простое: сдвинуть модели ближе друг к другу, увеличить длину или скорость ретракта. Bambu Lab советуют не выходить за 2 мм длины, иначе грозит засор.
Причина 3: особенности модели и расстановка на столе
Много разрывных деталей в одной модели и слишком большое расстояние между объектами на пластине ведут к росту холостых ходов и паутины. Помогает плотная компоновка и опция «Избегать пересечения стенок» в слайсере.
Причина 4: слишком высокая температура сопла
Избыточный нагрев снижает вязкость расплава и провоцирует подтекание. Шаг простой: опустить температуру сопла в настройках филамента.
Причина 5: низкоплотные пластики без отдельного профиля
Такие филаменты, как PLA Aero, содержат внутри пустоты и газы. При нагреве они расширяются и дают сильный стрингинг. Нужна сушка плюс сниженная температура печати, а в слайсере выставляют поток в диапазоне 0.5–0.7.
Причина 6: износ или неверный размер сопла
Сопло с большим реальным диаметром, чем указано в профиле, выдаёт слишком много расплава. Проверяйте, что в слайсере выбран тот же диаметр, что стоит на принтере. Изношенное сопло меняют на новое.
Что делать в первую очередь
Если используется низкоплотный пластик, сразу ставить поток 0.5–0.7. Дальше остаётся проверять результат на тестовой печати и действовать по обстоятельствам.